Kutu Profil nedir?
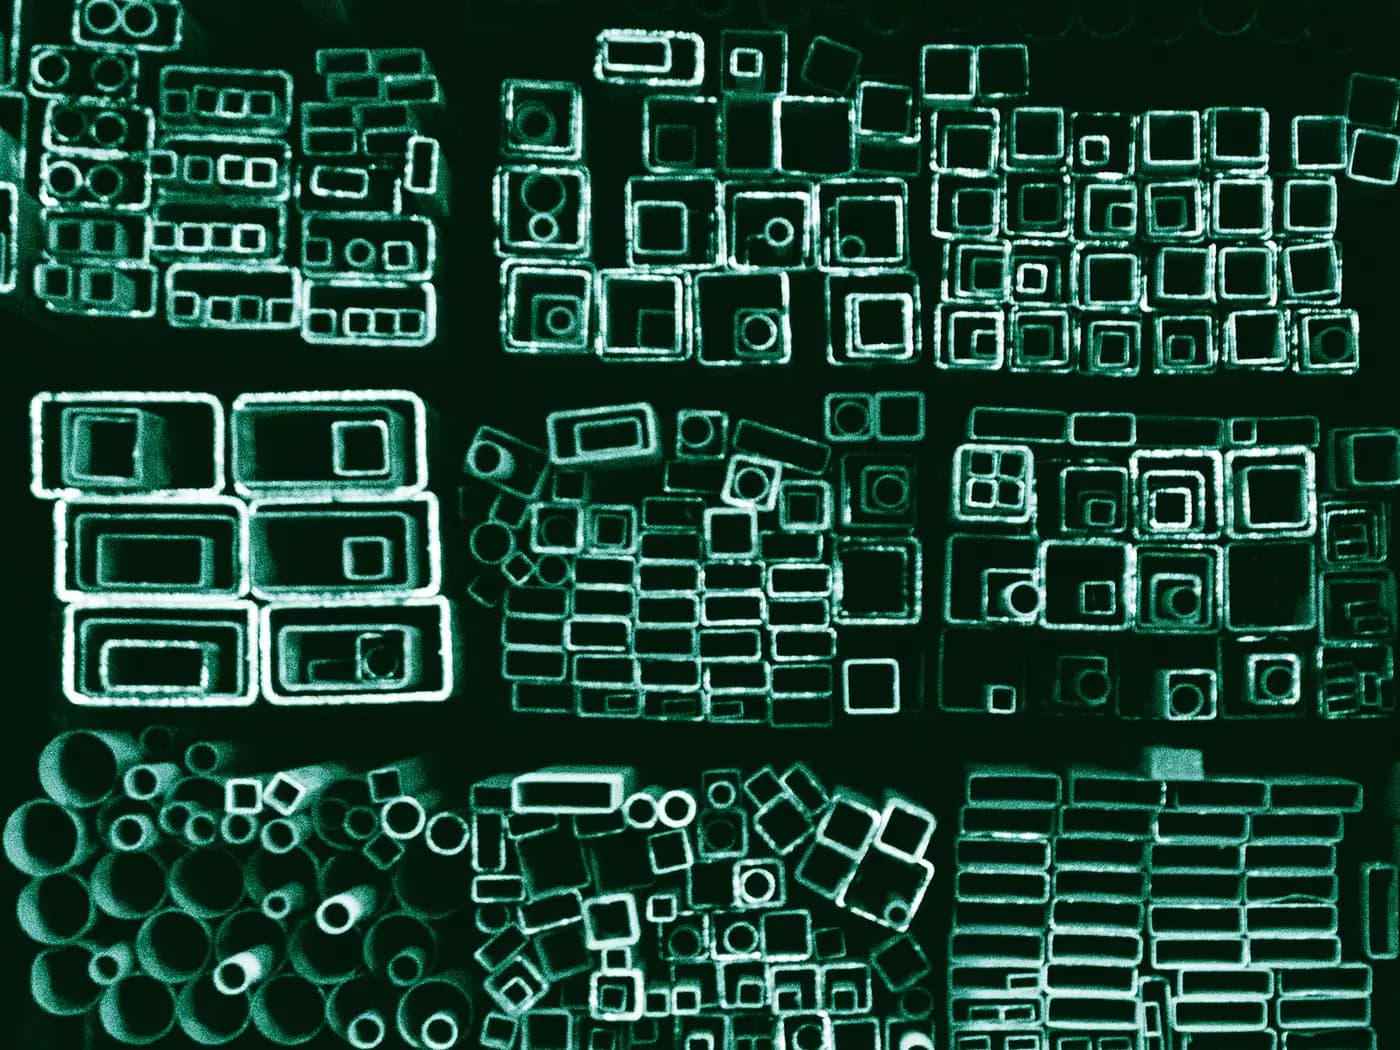
Kutu profil; makine şaselerinden çelik yapılara, raf sistemlerinden mimari metal işlerine kadar çok farklı görevlerde kullanılan kapalı kesitli bir çelik üründür. Kare veya dikdörtgen geometrinin iki eksende rijitlik sağlaması, düz yüzeylerin bağlantı ve kaplama işlerini kolaylaştırması önemli avantajlardır. Bununla birlikte yalnız dış ölçüye bakarak seçim yapmak doğru değildir. Et kalınlığı, köşe yarıçapı, üretim yöntemi, çelik kalitesi, boy toleransı, doğrusal sapma, kaynak dikişinin konumu ve kullanım ortamı birlikte değerlendirilmelidir. Taşıyıcı bir uygulamada kesit hesabı proje mühendisi tarafından yapılmalı; ürünün beyan edilen standardı ve malzeme belgesi sipariş partisi üzerinden doğrulanmalıdır. Bu sayfa stok veya kesin kapasite sözü vermek yerine, satın alma ve imalat kararını teknik verilerle hazırlamaya yardımcı olur.
Ürün ailesi ve kapsam
Kutu profil ailesi dış ölçü, et kalınlığı, çelik sınıfı, üretim biçimi ve yüzey durumuna göre ayrılır. Aynı nominal ölçüye sahip iki profilin gerçek kesit alanı, birim ağırlığı, köşe geometrisi ve mekanik özellikleri farklı olabilir. Bu nedenle teklif listesinde yalnız “40x40 profil” gibi kısa bir tanım yerine standardın, kalitenin, et kalınlığının, boyun ve yüzey koşulunun yazılması gerekir.
Başlıca ürün seçenekleri
- Kare kutu profil: Dört kenarı eşit kapalı kesit; kolon, çerçeve, sehpa, makine gövdesi ve modüler imalatta dengeli geometri sağlar. Birleşim levhaları, tapa, ayak ve delik düzeni seçilirken iç köşe yarıçapı ile kaynak dikişi dikkate alınır.
- Dikdörtgen kutu profil: Bir eksende daha yüksek geometrik derinlik gerektiğinde kullanılır. Profilin güçlü eksen yönü montaj resminde açıkça gösterilmeli; delik ve bağlantılar, ince kenarda yerel ezilme oluşturmayacak biçimde projelendirilmelidir.
- Soğuk şekillendirilmiş profil: Sacın biçimlendirilip boyuna kaynakla kapatılmasıyla üretilen yaygın gruptur. Köşe bölgelerinde şekillendirme etkileri bulunabilir; kaynak dikişi, toleranslar ve mekanik özellikler ilgili ürün standardı ile üretici belgesinden okunmalıdır.
- Sıcak şekillendirilmiş profil: Üretim süreci ve kesit davranışı soğuk şekillendirilmiş üründen farklıdır. Projede EN 10210 veya eşdeğer bir tanım isteniyorsa, yalnız ebat benzerliğine dayanarak EN 10219 kapsamındaki ürünle ikame yapılmamalıdır; tasarım sorumlusu onayı gerekir.
- Galvanizli veya boyaya hazır profil: Korozyon koruması fabrika kaplamalı ürünle ya da imalat sonrasında uygulanabilir. Sıcak daldırma galvanizde kapalı hacimlerin tahliye ve havalandırma delikleri daha tasarım aşamasında çözülmeli, sonradan açılan kesim kenarları uygun yöntemle korunmalıdır.
Doğru ürün nasıl seçilir?
Seçim, profilin taşıyacağı yük ve açıklıkla başlar; ancak yalnız dayanım hesabıyla bitmez. Burkulma boyu, bağlantının dönmeye izin verip vermediği, kaynak ısısının ince cidarda oluşturacağı deformasyon, iç ortam veya dış ortam korozyonu, yangın koruması, yüzey görünümü ve imalat ekipmanının sınırları beraber incelenir. Delik açılacak bölgelerde et kalınlığı ile kenar mesafesi, cıvata sıkmasında yerel ezilme ve içeriye somun yerleştirme erişimi kontrol edilmelidir. Hassas makine şaselerinde doğrusal sapma ile burulma toleransı, sıradan bir korkuluk uygulamasından daha kritik olabilir. Kesin kesit seçimi statik hesap, yürürlükteki proje şartnamesi ve mühendis onayıyla yapılmalıdır.
Teknik seçim başlıkları
- Kesit ve et kalınlığı: Nominal dış ölçü ile nominal et kalınlığı siparişin temelidir; gerçek değerlerin izin verilen sapmaları ürün standardına bağlıdır. Tasarım hesabında kullanılan kesit özellikleri, tedarik edilen ürünün standardı ve üretici tablosuyla eşleştirilmelidir.
- Köşe yarıçapı: Kutu profilin iç ve dış köşeleri keskin değildir. İç takviye, geçme parça, lazer kesilmiş kapak veya kaynak ağzı tasarlanırken gerçek köşe geometrisi ölçülmeli; teorik keskin köşeye göre parça hazırlanmamalıdır.
- Birim ağırlık: Metre ağırlığı lojistik, montaj ve maliyet planına girdi sağlar; fakat nominal tablodan alınan değer teslim edilen partinin tartım sonucu değildir. Teklifte teorik ağırlık ile kantar esaslı satış yöntemi açık biçimde ayrılmalıdır.
- Boy ve doğruluk: Standart ticari boy, özel kesim boyu ve tolerans talebi birbirinden farklıdır. Uzun profilde eğrilik, burulma ve uç dikliği montajı etkileyebilir; kritik uygulama için ölçüm yöntemi ile kabul sınırı teknik resimde belirtilmelidir.
- Malzeme kalitesi: S235, S275 veya S355 gibi adlandırmalar tek başına tüm özellikleri açıklamaz. Alt kalite, darbe dayanımı gereği, teslim durumu ve kaynaklanabilirlik bilgisi proje belgesiyle belirlenmeli, sertifika talebi siparişten önce yazılmalıdır.
- Kesit korunumu: Profil üzerine büyük delik, uzun slot veya derin kanal açılması net kesiti azaltır ve gerilme yığılması oluşturabilir. Taşıyıcı parçadaki işlemler imalat kolaylığı için gelişigüzel yapılmamalı, tasarım kontrolünden geçirilmelidir.
Kesim, işleme ve üretim hazırlığı
Kutu profil işleme rotası testere veya CNC kesim, delme, slot açma, boru lazeriyle kontur oluşturma, uç kapama, büküm, kaynak ve yüzey hazırlığı adımlarından oluşabilir. Aynalı parçaların yönü, kaynak dikişinin hangi yüzde kalacağı ve başlangıç referansı çizimde gösterilmelidir. İnce cidarlı kesitte mengene baskısı ezilme yapabileceği için uygun çene ve destek kullanılmalıdır. Kaynaklı çerçevelerde puntalama sonrası köşegen kontrolü yapılır; dengeli kaynak sırası çekmeyi azaltır. Galvanize girecek kapalı montajlarda eriyik ve gaz akışını sağlayan delikler kapatılmaz. İmalat sonrası keskin kenarlar alınır, çapak temizlenir ve kaplama sistemi kullanım ortamına göre uygulanır.
Kalite kontrol ve kabul
Kalite kontrolü gelen malzemenin etiket ve belge eşleşmesiyle başlar. Dış ölçü, et kalınlığı, boy, yüzey kusuru, dikiş görünümü ve doğrusal durum örnekleme planına göre incelenir. Kesilmiş parçalarda boy, açı, delik koordinatı ve çapak; kaynaklı alt montajda köşegen, düzlem ve bağlantı referansları ölçülür. Görsel yüzey beklentisi varsa çizik, ezik ve pas kabulü önceden tanımlanmalıdır. EN 10219 veya EN 10210 ifadesi ancak ürünün gerçekten o standarda göre beyan edildiği belgeyle kullanılmalı; belgesiz malzemeye sonradan sertifikalı ürün denmemelidir.
Kontrol listesi
- Malzeme kabulü: Profil etiketi, ısı veya parti bilgisi, sipariş kalitesi ve talep edilen muayene belgesi karşılaştırılır. Belge kapsamı dışında kalan parçalara otomatik olarak aynı izlenebilirlik atanmaz.
- Boyutsal kontrol: Dış kesit, et kalınlığı, kesim boyu, uç açısı, delik konumu, köşegen ve burulma uygulamanın kritik noktalarına göre ölçülür; cihaz çözünürlüğü toleransla uyumlu seçilir.
- Kaynak ve montaj provası: Dikişler gözle incelenir, gerekli projelerde ek muayene kapsamı belirlenir. Cıvatalı veya geçmeli birleşimler seri üretimden önce mastar ya da karşı parça ile doğrulanabilir.
- Kaplama kontrolü: Yüzey temizliği, astar veya boya bütünlüğü, galvaniz sonrası akıntı ve çıplak bölgeler kullanım şartına göre değerlendirilir. Kaplama kalınlığı isteniyorsa ölçüm planı şartnamede yer alır.
Kullanım alanları
- Çelik yapı çerçeveleri: Kolon, kiriş, çapraz ve ikincil taşıyıcılarda proje hesabına bağlı kapalı kesit çözümleri.
- Makine ve ekipman şaseleri: Motor, redüktör, muhafaza ve proses ekipmanı için ölçü kontrollü kaynaklı gövdeler.
- Raf ve depolama sistemleri: Tekrarlı modüllerde delik düzeni, bağlantı rijitliği ve darbe etkisi doğrulanan profiller.
- Korkuluk ve mimari metal: Düz yüzey, temiz birleşim ve kaplama görünümü gereken iç veya dış mekân imalatları.
- Güneş enerjisi ve tesis destekleri: Korozyon ortamı, rüzgâr etkisi ve saha montaj yöntemi değerlendirilmiş taşıyıcı alt sistemler.
Sipariş, stok ve teslim planı
Sağlıklı teklif için kare veya dikdörtgen dış ölçü, nominal et kalınlığı, çelik kalitesi, ürün standardı, toplam miktar, istenen boy, kesim listesi ve yüzey durumu birlikte verilmelidir. Özel delik, slot, açı kesimi, kaynaklı alt montaj, tapa, galvaniz veya boya varsa revizyonlu teknik resim eklenir. Malzeme belgesi tipi, izlenebilirlik seviyesi, tolerans, paketleme biçimi ve teslim adresi sipariş notuna yazılmalıdır. Adetler teorik metrajla değil güncel parça listesiyle kontrol edilmelidir. Stok uygunluğu, termin ve fiyat teklif tarihinde doğrulanır; internet sayfasındaki bilgi belirli bir ölçünün depoda bulunduğu anlamına gelmez.
Teknik standart ve kaynak yaklaşımı
Uygulanacak standart; ürünün kullanım amacı, proje şartnamesi, malzeme kalitesi ve teslim belgesi beklentisine göre siparişten önce kesinleştirilir. Aşağıdaki kaynaklar genel teknik çerçeveyi gösterir; güncel baskı, ulusal ek ve proje mühendisi kararı ayrıca doğrulanır.
- EN 10219: Soğuk şekillendirilmiş kaynaklı yapı profilleri için projede belirtilen bölüm ve teslim koşulları
- EN 10210: Sıcak şekillendirilmiş yapı profilleri için talep edilen ürün kapsamı
- EN 10025: Yapısal çelik kalitesinin ilgili mamul ve teslim koşullarıyla birlikte tanımlanması
- EN 10204: Siparişte açıkça istenen muayene belgesi türü ve izlenebilirlik seviyesi
- Onaylı statik proje, imalat resmi, kaynak planı ve korozyon koruma şartnamesi
Sonuç ve teklif hazırlığı
Kutu profilde doğru karar, yalnız en kalın veya en ağır kesiti seçmek değildir. Yük yolu, birleşim, üretim standardı, korozyon, işleme ve montaj gereği aynı dosyada tanımlandığında gereksiz ağırlık ile saha uyumsuzluğu azaltılabilir. Ferotan’a iletilecek teknik resim ve proje girdileri incelendikten sonra malzeme alternatifi, imalat kapsamı ve teslim biçimi yazılı teklif içinde netleştirilir; taşıma kapasitesi ise yalnız onaylı mühendislik hesabıyla beyan edilir.