Otomotiv Sanayi projelerinde ölçülebilir mühendislik ve uygulama planı
Otomotiv sanayisinde metal bir taşıyıcı sistem yalnızca üzerine ekipman konulan bir çerçeve değildir; çevrim süresini, operatör erişimini, bakım güvenliğini, ölçüm kararlılığını ve hattın gelecekte nasıl dönüştürülebileceğini doğrudan etkileyen üretim varlığıdır. Pres, gövde, boya, montaj, kalite kontrol ve iç lojistik alanlarının her biri farklı yük, titreşim, temizlik, erişim ve duruş kısıtları taşır. Bu nedenle bir platformun, konveyör köprüsünün veya makine şasesinin değerlendirilmesi yalnız toplam tonaj üzerinden yapılmaz. Ekipman ayak reaksiyonları, dinamik etkiler, forklift güzergâhı, yaya trafiği, servis boşlukları, yangın kaçışları ve mevcut bina taşıyıcı sistemi birlikte incelenir. Proje başlangıcında yerleşim planının güncel revizyonu, ekipman veri sayfaları ve işveren kabul kriterleri netleştirilirse imalat sırasında oluşabilecek çakışmalar azalır. Ferotan için doğru yaklaşım, doğrulanmış kapsamı teknik resme, poz listesine, kontrol planına ve montaj sırasına dönüştürmektir; sertifika, kapasite veya stok gibi ticari bilgiler ise ancak ilgili teklif ve belge üzerinde doğrulanır.
Bir otomotiv tesisinde yeni hattın kurulumu çoğu zaman çalışan üretimin yanında yürütülür. Gürültülü işlem saatleri, sıcak çalışma izinleri, enerji izolasyonu, vinç kullanımı ve malzeme giriş kapıları üretim takvimiyle uyumlu olmak zorundadır. Kahverengi saha olarak adlandırılan mevcut tesis projelerinde lazer tarama veya doğrulanmış saha ölçüsü ile projedeki teorik geometri arasındaki farklar erken aşamada yakalanmalıdır. Kolon aksı, çatı makası, sprinkler hattı, kablo tavası, basınçlı hava hattı ve mevcut makine koruma alanları tek koordinasyon modeli üzerinde karşılaştırılabilir. Hat devreye alındıktan sonra parça besleme arabaları, AGV rotaları, kalite istasyonları ve bakım ekiplerinin geçişi için ayrılan alanların korunması gerekir. Bu çalışma ortamında modüler ve sökülebilir bağlantılar gelecekteki model değişikliklerine yardımcı olabilir; ancak cıvatalı çözüm seçimi birleşimin rijitlik, yorulma ve gevşeme davranışını ortadan kaldırmaz. Her bağlantı, taşıdığı yük ve kullanım döngüsüne göre mühendislik hesabıyla ele alınır.
Dinamik yük ve titreşim
Pres, robot, konveyör ve döner ekipmanın yalnız sabit ağırlığı değil; ivmelenme, frenleme, dengesizlik ve çevrim frekansı da değerlendirilir. Hassas ölçüm veya kaynak hücrelerinde izin verilen sehim ve titreşim sınırı ekipman tedarikçisiyle yazılı olarak eşleştirilir.
Ekipman arayüzleri ve datumlar
Taban plakası, ankraj, pim, ray ve bağlantı delikleri ortak referans sistemine bağlanır. Kritik datumların kesim, kaynak, kaplama ve saha montajı sonrasında nasıl ölçüleceği teknik resim ile kontrol planında belirtilir.
Modülerlik ve değişiklik yönetimi
Model yenilemelerinde sökülebilir modüller duruş süresini azaltabilir. Modül sınırları; taşıma ölçüsü, kaldırma ağırlığı, kablo-boru ayrımı, güvenlik çevresi ve yeniden ayar gereği dikkate alınarak belirlenir.
Robot ve kaynak hücresi taşıyıcıları
Robot tabanları, güvenlik çevresi, fikstür platformları ve servis elemanlarının hassas arayüzlerle birlikte koordine edildiği kaynaklı veya cıvatalı sistemler.
Konveyör köprüleri ve askı çelikleri
Parça akışını üretim hattı üzerinden veya hatlar arasında taşıyan konveyörlerin yük, bakım geçidi, titreşim ve bina bağlantıları dikkate alınarak desteklenmesi.
Bakım platformu ve endüstriyel merdiven
Ekipmana güvenli erişim, sökme alanı, korkuluk, topuk levhası ve kaymaz basamak detayları proje risk değerlendirmesiyle uyumlu çözümler.
Mühendislik yaklaşımı ve tasarım girdileri
Mühendislik süreci, işlev tanımı ile yük listesini birbirine bağlayan bir tasarım girdisi dosyasıyla başlamalıdır. Statik ekipman ağırlığına hareketli parça kuvvetleri, ivmelenme, acil duruş, bakım sırasında sökülen modül, operatör kalabalığı, kaldırma noktaları ve varsa deprem etkileri eklenir. İnce sacdan yapılan kabin ile ağır kaynak fikstürünün aynı emniyet yaklaşımıyla boyutlandırılması doğru değildir. Makine şasesinde doğal frekans ve sehim, robot hücresinde taban plakası ile ankraj düzeni, yürüyüş platformunda titreşim ve korkuluk yükü ayrı kontrol başlıklarıdır. Tasarım ISO 12100 kapsamındaki risk değerlendirmesinin yerini almaz; mekanik tehlikeler, sıkışma bölgeleri, düşme riski ve bakım erişimi makine entegratörüyle birlikte değerlendirilir. Kaynaklı birleşimler için prosedür, kaynakçı yeterliliği ve kabul seviyesi proje şartnamesinde tanımlanır. Montaj toleransları, robot veya ölçüm ekipmanının hassasiyet ihtiyacıyla uyumlu seçilir. Böylece gereksiz aşırı imalat yerine ölçülebilir, doğrulanabilir ve değişiklik yönetimine açık bir teknik çözüm oluşur.
Teknik seçim ve doğrulama başlıkları
Dinamik yük ve titreşim
Pres, robot, konveyör ve döner ekipmanın yalnız sabit ağırlığı değil; ivmelenme, frenleme, dengesizlik ve çevrim frekansı da değerlendirilir. Hassas ölçüm veya kaynak hücrelerinde izin verilen sehim ve titreşim sınırı ekipman tedarikçisiyle yazılı olarak eşleştirilir.
Ekipman arayüzleri ve datumlar
Taban plakası, ankraj, pim, ray ve bağlantı delikleri ortak referans sistemine bağlanır. Kritik datumların kesim, kaynak, kaplama ve saha montajı sonrasında nasıl ölçüleceği teknik resim ile kontrol planında belirtilir.
Modülerlik ve değişiklik yönetimi
Model yenilemelerinde sökülebilir modüller duruş süresini azaltabilir. Modül sınırları; taşıma ölçüsü, kaldırma ağırlığı, kablo-boru ayrımı, güvenlik çevresi ve yeniden ayar gereği dikkate alınarak belirlenir.
Kaynaklı birleşim planı
Birleşim geometrisi erişilebilir kaynak pozisyonuna, yorulma etkisine ve muayene yöntemine uygun seçilir. Prosedür yeterliliği, kaynakçı yeterliliği ve kabul kriteri işveren şartnamesiyle birlikte tanımlanır.
Bakım ve kaçış erişimi
Platform, merdiven, kapak ve korkuluk yerleşimi; ekipmanın güvenli izolasyonu, parça sökme hacmi, operatör kaçışı ve malzeme taşıma rotasıyla çakışmayacak biçimde koordine edilir.
Yüzey koruma seçimi
Boya sınıfı veya galvaniz kararı iç ortam, yıkama, kimyasal temas, sıcaklık ve görsel beklentiye göre verilir. Hassas makine yüzeyleri ile topraklama noktalarının kaplama detayı ayrıca gösterilir.
Ankraj ve mevcut beton
Ankraj tipi seçilmeden önce kenar mesafesi, donatı olasılığı, beton dayanımı, çatlak durumu ve ekipman yükleri değerlendirilir. Saha taraması ile delme sonrası kontrol yöntemi uygulama planına eklenir.
Lojistik ve geçici stabilite
Büyük modüllerin taşıma sınırları, ağırlık merkezi, kaldırma kulakları ve montaj sırası hesaplanır. Kalıcı bağlantılar tamamlanmadan önce gereken geçici payanda ve emniyet alanı yöntem beyanında tanımlanır.
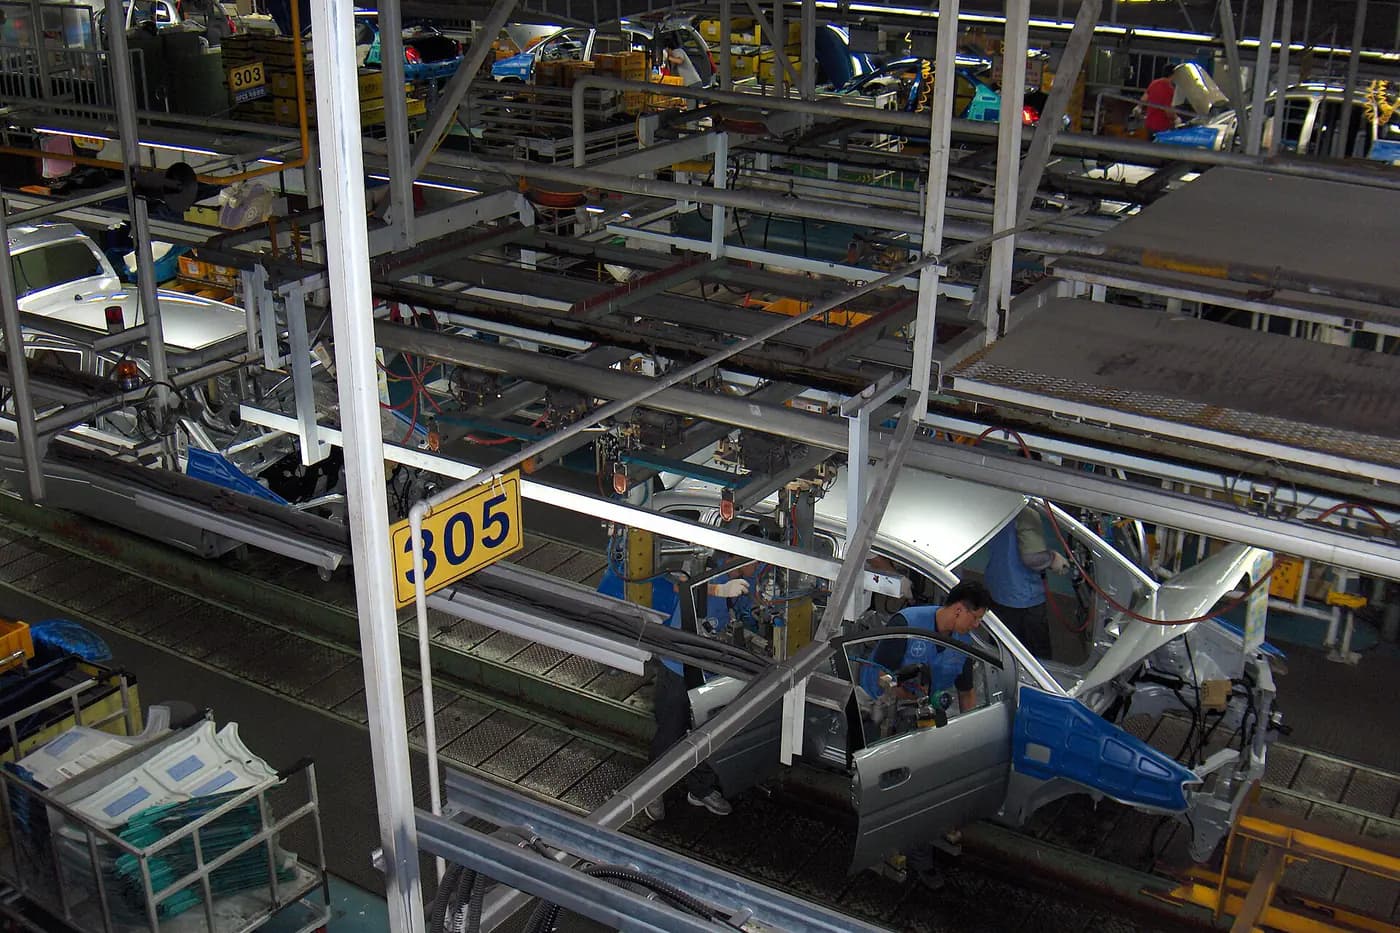
Üretim hattı taşıyıcıları; ekipman yükleri, bakım erişimi ve iç lojistik koridorlarıyla birlikte koordine edilir.
İmalat, sevkiyat ve saha uygulaması
Üretim hazırlığında her parça tekil poz numarası, malzeme kalitesi, kalınlık, kesim geometrisi ve revizyon bilgisiyle takip edilmelidir. Lazer veya plazma kesim sonrası kritik delikler, referans kenarlar ve kaynak ağızları ölçülür; çapak ve keskin kenarlar operatör güvenliği ile boya kalitesi açısından giderilir. Kaynak sırası, uzun ve ince taşıyıcılarda açısal bozulmayı sınırlayacak biçimde planlanır. İşlenmiş yüzeyler, hassas delikler ve ankraj şablonları kaplama öncesinde korunur. Deneme montajı gereken modüllerde bağlantı yönleri ile saha erişimi atölyede doğrulanabilir. Sevkiyat planı yalnız araç kapasitesine göre değil, sahadaki indirme sırası ve montaj zonuna göre hazırlanır; erken gereken kolon veya platform parçalarının paketin altında kalması önlenir. Saha çalışmasında iş izinleri, kaldırma planı, geçici stabilite ve tork kayıtları montaj yöntemine bağlanır. Canlı üretime yakın bölgelerde kıvılcım, toz, gürültü ve yabancı madde kontrolü ayrıca ele alınır. Teslim, yalnız parçaların yerleştirilmesiyle değil, ölçüm ve uygunsuzluk kayıtlarının kapanmasıyla tamamlanır.
Uygulama alanları
Robot ve kaynak hücresi taşıyıcıları
Robot tabanları, güvenlik çevresi, fikstür platformları ve servis elemanlarının hassas arayüzlerle birlikte koordine edildiği kaynaklı veya cıvatalı sistemler.
Konveyör köprüleri ve askı çelikleri
Parça akışını üretim hattı üzerinden veya hatlar arasında taşıyan konveyörlerin yük, bakım geçidi, titreşim ve bina bağlantıları dikkate alınarak desteklenmesi.
Bakım platformu ve endüstriyel merdiven
Ekipmana güvenli erişim, sökme alanı, korkuluk, topuk levhası ve kaymaz basamak detayları proje risk değerlendirmesiyle uyumlu çözümler.
Makine şasesi ve skid tabanı
Motor, pompa, test tezgâhı veya özel proses ekipmanı için düzlemsellik, rijitlik, kaldırma ve ankraj ihtiyaçları tanımlanmış imalatlar.
Kalite kontrol ve ölçüm istasyonları
Ölçüm ekipmanının çevresel titreşimden ve saha trafiğinden etkilenmesini azaltan, kablo yönetimi ile operatör ergonomisini destekleyen metal altyapılar.
Hat çevresi koruma ve bariyerleri
Forklift darbesi, yaya-makine ayrımı, bakım kapısı ve kontrollü erişim ihtiyaçlarına göre tasarlanan kolon koruyucu, bariyer ve çerçeveler.
Kalite güvencesi ve kabul kayıtları
Otomotiv projelerinde kalite güvencesi, son kontrolde yapılan görsel incelemeden daha geniştir. Girdi malzemesinin sipariş tanımı ve istenmişse muayene belgesi, kesilen parçanın pozuyla ilişkilendirilir. Kaynaklı imalatta onaylı prosedürün kapsamı, kaynakçı yeterliliği, sarf malzemesi, ön tav gereği ve muayene seviyesi işe başlamadan kontrol edilir. Boyutsal raporda yalnız toplam en ve boy değil, ekipman arayüz delikleri, diyagonal ölçü, taban plakası düzlüğü ve montaj datumu izlenir. Kaplama sistemi; yüzey hazırlığı, ortam koşulu, katlar arası süre ve kuru film kalınlığı gibi kayıtlarla yönetilir. Kritik bağlantılarda cıvata sınıfı, pul düzeni ve sıkma yöntemi projeye göre doğrulanır. Müşteri özel şartları veya otomotiv tedarik zincirinin kalite talepleri varsa bunlar sözleşme incelemesinde ayrı maddeler hâline getirilir. IATF 16949 bir otomotiv kalite yönetim sistemi referansıdır; bu sayfada anılması Ferotan’ın bu standarda göre belgelendirildiği anlamına gelmez. Uygulanacak belge kapsamı, proje ve tedarikçi onayları üzerinden doğrulanır.
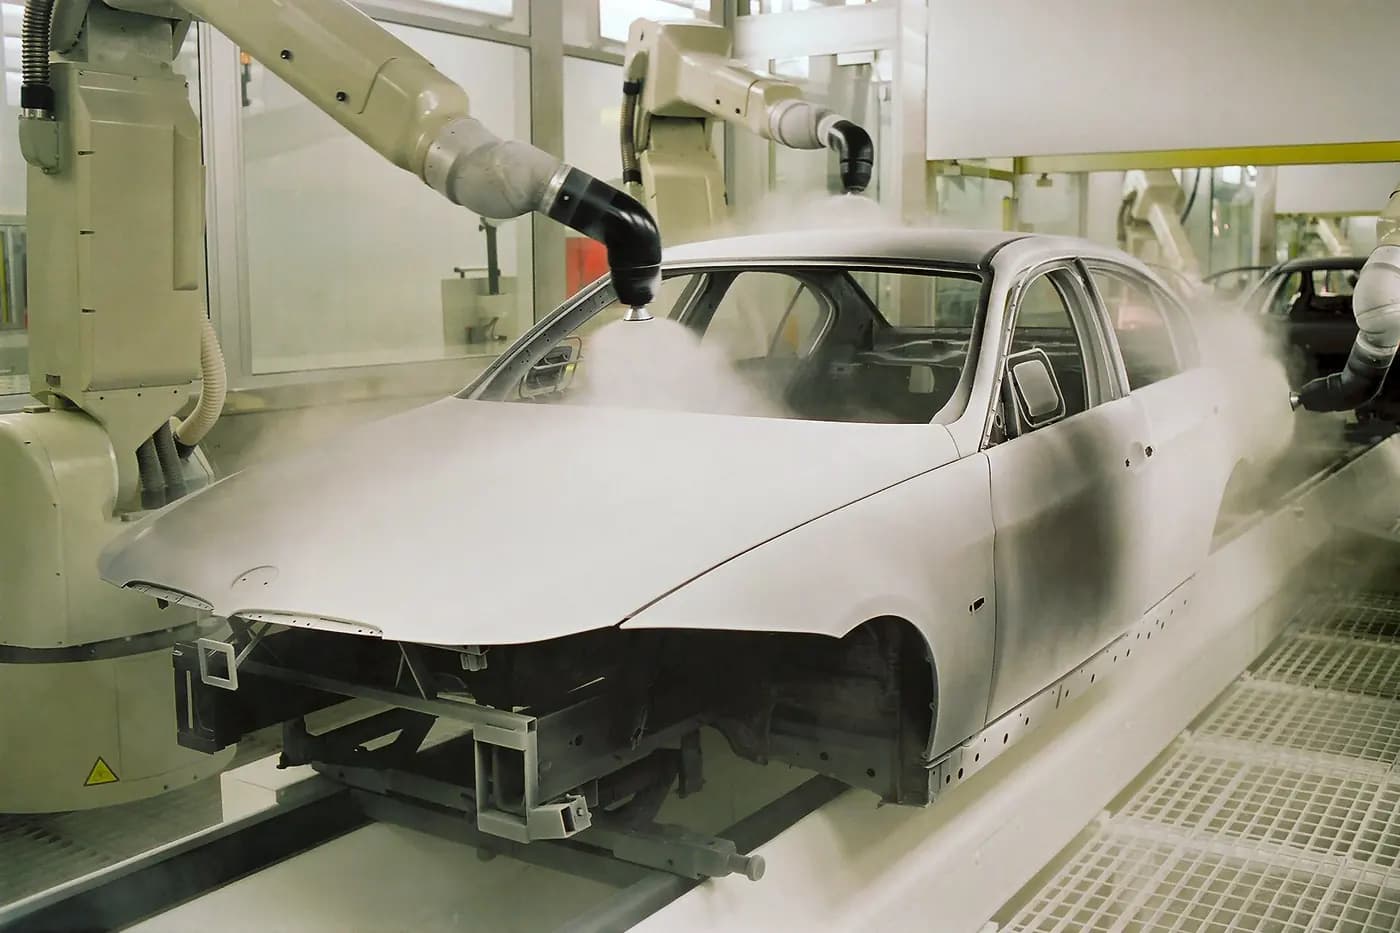
Boya ve gövde hatlarında çelik altyapı; havalandırma, temizlik, yangın ve robot çalışma hacimlerine göre çözülür.
İşletme, bakım ve değişiklik yönetimi
Devreye alma sonrası metal sistemlerin yönetimi, erişilebilir bir as-built dosyasıyla kolaylaşır. Platform taşıma sınırları, kaldırma noktaları, değiştirilemeyecek çaprazlar, ankraj yerleri ve özel sıkma gerektiren bağlantılar bakım ekibine aktarılmalıdır. Üretim hattına sonradan kablo tavası, boru, sensör veya koruyucu eklenmesi taşıyıcıda kontrolsüz delik açılmasına yol açmamalıdır. Darbe gören kolonlar, forklift koruma elemanları, gevşeyen korkuluklar, boya hasarı ve kaynak çevresindeki çatlak belirtileri periyodik saha turunda izlenebilir. Yıkama veya kimyasal kullanılan bölümlerde kaplama dayanımı, kuru montaj alanlarından farklı değerlendirilmeli; yüzey tamiri uyumlu sistemle yapılmalıdır. Hat değişikliğinde eski ekipman kaldırıldıktan sonra kalan deliklerin veya kesilmiş elemanların etkisi yeniden incelenir. Bakım kayıtları, tekrar eden darbelerin yerleşim sorunundan mı yoksa koruma eksikliğinden mi kaynaklandığını gösterir. Bu disiplin, metal sistemin ilk kurulumdan sonraki model değişikliklerinde de güvenli ve ölçülebilir biçimde kullanılmasını destekler.
Teknik standartlar ve birincil kaynaklar
ISO 12100:2010: Safety of machinery - General principles for design - Risk assessment and risk reduction. Makine ve hücre çevresindeki tehlikelerin tasarım girdisine dönüştürülmesi için genel risk değerlendirme çerçevesi. Kaynak: https://www.iso.org/standard/51528.html
EN 1090-2: Execution of steel structures and aluminium structures - Technical requirements for steel structures. Taşıyıcı çelik imalatında proje tarafından belirtilen uygulama sınıfı, tolerans, imalat ve doğrulama gereklerinin kaynağı. Kaynak: https://standards.cencenelec.eu/
ISO 3834-2: Quality requirements for fusion welding of metallic materials - Comprehensive quality requirements. Kaynaklı imalat kalite gereklerinin kapsam tarafından talep edilmesi hâlinde kullanılabilecek referans; bir Ferotan belgelendirme beyanı değildir. Kaynak: https://www.iso.org/standard/81650.html
ISO 15614-1: Specification and qualification of welding procedures for metallic materials - Welding procedure test. Çeliklerde kaynak prosedürü yeterliliğinin proje ve malzeme grubuna göre doğrulanması için teknik referans. Kaynak: https://www.iso.org/standard/75556.html
ISO 9606-1: Qualification testing of welders - Fusion welding - Part 1: Steels. Kaynakçı yeterliliğinin proses, malzeme, pozisyon ve kapsam bakımından kontrol edilmesi için referans. Kaynak: https://www.iso.org/standard/54936.html
ISO 45001:2018: Occupational health and safety management systems. Montaj ve işletme risklerinin yönetimi için kurumsal çerçeve; proje özelindeki kaldırma ve iş izin planlarının yerine geçmez. Kaynak: https://www.iso.org/standard/63787.html
Sonuç
Otomotiv sanayisine yönelik metal imalatın başarısı, hızlı üretim kadar doğru arayüz yönetimine bağlıdır. Ekipman verisi, bina koordinasyonu, güvenlik gereği, kaynak planı ve montaj penceresi aynı teknik dosyada buluştuğunda üretim duruşu riski kontrol edilebilir. Ferotan’ın değerlendirme süreci, müşteri tarafından sağlanan güncel çizimleri ve saha koşullarını imalata çevrilebilir pozlara ayırmayı hedefler. Kesin malzeme, tolerans, muayene, termin ve fiyat bilgisi onaylı kapsam üzerinden teklif edilir; taşıyıcı kararları yetkili proje disiplinlerinin hesabı ve onayıyla uygulanır.
SSS
Otomotiv Sanayi projeleri hakkında sıkça sorulan sorular
Otomotiv üretim hattı için çelik platform teklifinde hangi veriler gerekir?+
Güncel yerleşim planı, ekipman ağırlıkları ve ayak reaksiyonları, bakım yükleri, operatör sayısı, erişim kotları, mevcut bina aksları, montaj penceresi ve kabul toleransları gerekir. Robot, konveyör veya hassas ölçüm ekipmanı varsa dinamik etkiler ile arayüz datumları ayrıca paylaşılmalıdır. Bu veriler olmadan verilen tonaj tahmini kesin imalat kapsamı sayılmaz.
Çalışan otomotiv fabrikasında montaj üretimi durdurmadan yapılabilir mi?+
Bazı işler planlı duruş dışına alınabilir; ancak karar saha risk analiziyle verilir. Sıcak çalışma, vinç hareketi, enerji izolasyonu, toz, gürültü ve yaya trafiği mevcut üretimle çakışıyorsa kontrollü duruş gerekir. Modüler sevkiyat ve ön montaj saha süresini azaltabilir, fakat geçici stabilite ile güvenlik adımları atlanamaz.
Robot hücresi şasesinde neden yalnız statik ağırlık yeterli değildir?+
Robotun hızlanması, durması ve yön değiştirmesi periyodik kuvvetler oluşturur. Fikstür ve parça kütlesi, taban rijitliği, ankraj davranışı ve doğal frekans ölçüm tekrarlanabilirliğini etkileyebilir. Ekipman üreticisinin izin verdiği sehim ve titreşim değerleri alınmalı, yapı bu sınırlar üzerinden doğrulanmalıdır.
Otomotiv projesinde kaynak ve ölçü kalite dosyasında neler bulunur?+
Sözleşme kapsamına göre malzeme kayıtları, poz listesi, kaynak prosedürü ve kaynakçı yeterlilikleri, ara ölçüm raporları, görsel veya tahribatsız muayene kayıtları, kaplama kontrolleri, uygunsuzluk kapanışları ve as-built çizimleri yer alabilir. Gereken belge seti işe başlamadan işveren kalite planıyla eşleştirilmelidir.
Mevcut üretim hattına sonradan platform veya konveyör desteği eklenebilir mi?+
Saha ölçüsü, mevcut yapının taşıma durumu ve ekipman arayüzleri doğrulanırsa mühendislik değerlendirmesi yapılabilir. Eski kolona veya çatı elemanına doğrudan bağlantı kararı yalnız görünüşe göre verilmez. Mevcut çizimler, malzeme durumu, yük yolu, ankraj ve montaj erişimi incelenerek bağımsız ya da bağlı çözüm seçilir.
Hat yerleşiminizi imalata hazır teknik kapsama dönüştürelim
Ekipman arayüzleri, saha ölçüleri, montaj penceresi ve kalite beklentilerinizi paylaşın; teklif öncesi eksik teknik girdileri birlikte netleştirelim.