Teknik tanım
Sıcak Rulo Sac için ölçü, kalite, standart, miktar ve kullanım koşulu tek sipariş tanımında doğrulanır.
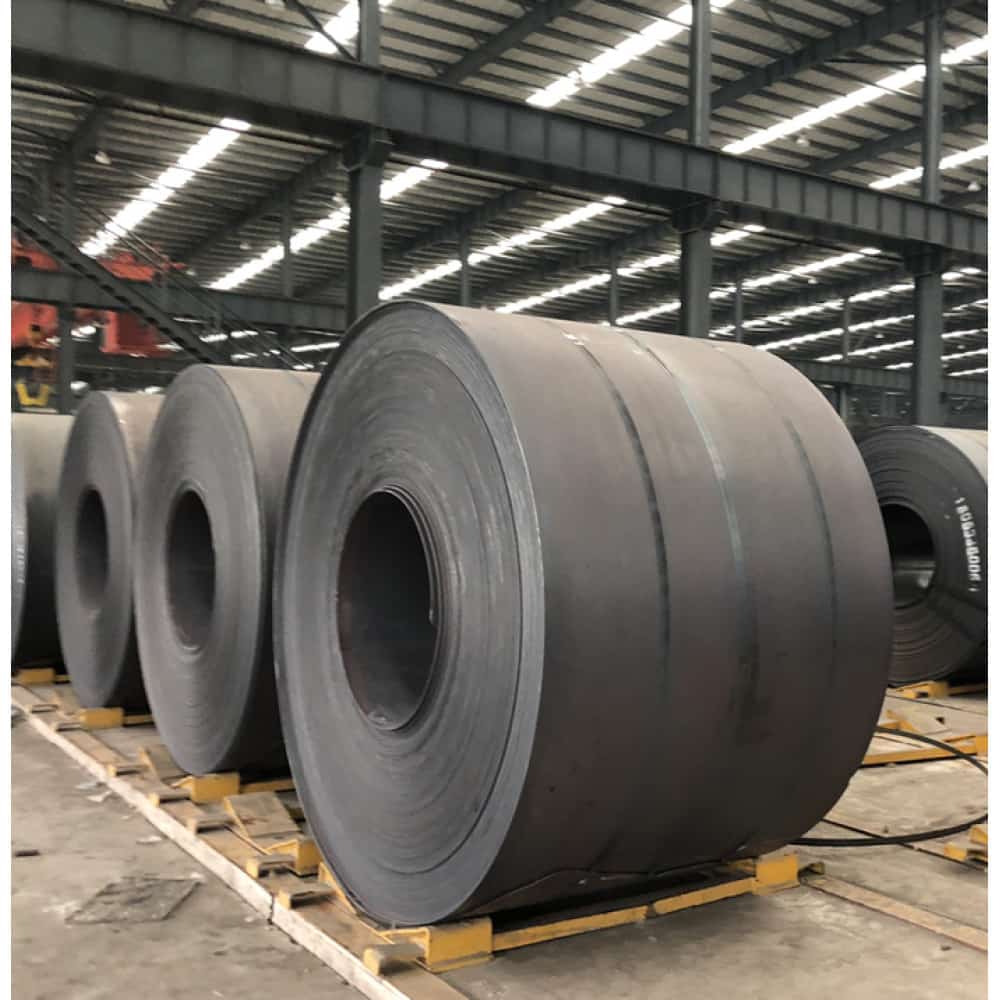
Sac Ürünleri
Sıcak rulo sac; çelik kalitesi, kalınlık, yüzey, tolerans ve levha/rulo ölçüsü doğrulanarak çelik konstrüksiyon, makine, şase ve ağır metal imalatta kullanılan sıcak haddelenmiş yassı üründür.
Fiyat için teklif alın
Sıcak Rulo Sac için ölçü, kalite, standart, miktar ve kullanım koşulu tek sipariş tanımında doğrulanır.
Mevcut parti etiketi, üretici belgesi, yüzey durumu ve ticari boy bilgisi teklif öncesinde eşleştirilir.
Kesim, delme, büküm, kaynak veya kaplama talebi varsa revizyonlu teknik resim üzerinden üretim rotası hazırlanır.
Parça listesi, paket etiketi, taşıma yöntemi ve teslim adresi sevkiyat planına bağlanır.
Sıcak rulo sac hadde kabuğu, yüzey dalgalanması ve tolerans karakteri bakımından soğuk haddelenmiş üründen farklıdır. Yapısal veya makine parçasında kalite, kalınlık, düzlemsellik ve ultrasonik muayene gibi ek gerekler kullanım amacına göre yazılır. Kategori sıcak rulo, levha, asitlenmiş-yağlı, soğuk haddelenmiş, galvanizli, baklavalı, gözyaşı desenli ve projeye özel kaplamalı sacları kapsayabilir. Bobin, dilinmiş bant veya plaka teslim biçimi üretim rotasını değiştirir. Nominal kalınlıkla beraber kalite, tolerans, yüzey ve yön bilgisi istenmelidir.
Sıcak Rulo Sac kararında yalnız ürün veya imalat adı değil; yük, açıklık, kullanım yoğunluğu, iç-dış ortam, korozyon sınıfı, yangın ve tahliye senaryosu, erişilebilirlik, bakım planı ve komşu yapı elemanları birlikte değerlendirilir. Ferotan çalışma akışında teklif kapsamı teknik resim, ölçü listesi ve teslim koşullarıyla doğrulanır; kesin kesit, bağlantı ve performans değerleri projeye özel mühendislik hesabından sonra belirlenir.
Levha kalınlığı yük, açıklık, kaynak ağzı, burkulma ve işleme yöntemine göre belirlenir. Kalın plaka veya büyük kaynaklı parçada lameller yırtılma, deformasyon, kaldırma ve artık gerilme riski proje kalite planında değerlendirilir. Sac seçimi nihai parçanın görevine göre yapılır. Yük taşıyan plakada dayanım, süneklik, kalınlık yönü ve kaynak detayı; derin çekilen parçada şekillendirilebilirlik ve hadde yönü; boyanacak görünür yüzeyde pürüz, yağ, çizik ve kaplama uyumu öne çıkar. Lazer kesim için düzlük ve yüzey, büküm için minimum iç yarıçap ile yaylanma, kaynak için karbon eşdeğeri ve ısı girdisi incelenir. Dış ortamda çıplak çelik yerine uygun kaplama sistemi düşünülmelidir. Malzeme alternatifi, kalınlık ve kalite değişiminin tasarım ile üretim üzerindeki etkileri doğrulanmadan uygulanmaz.
Ön değerlendirmede mevcut mimari ve statik veriler, saha ölçüleri, bağlantı yüzeyleri, montaj erişimi ve işletme kısıtları kayıt altına alınır. Teknik tanım: Sıcak Rulo Sac için ölçü, kalite, standart, miktar ve kullanım koşulu tek sipariş tanımında doğrulanır. Stok ve belge kontrolü: Mevcut parti etiketi, üretici belgesi, yüzey durumu ve ticari boy bilgisi teklif öncesinde eşleştirilir. İşleme planı: Kesim, delme, büküm, kaynak veya kaplama talebi varsa revizyonlu teknik resim üzerinden üretim rotası hazırlanır. Paketleme ve teslim: Parça listesi, paket etiketi, taşıma yöntemi ve teslim adresi sevkiyat planına bağlanır. Bu yaklaşım, tasarım ile imalat arasında bilgi kaybını azaltır ve sahada doğaçlama revizyon ihtimalini düşürür.
Sac plazma, lazer, oksijen veya mekanik kesimle hazırlanır; kalınlık ve kenar beklentisine göre yöntem seçilir. Kaynak ağzı, ön tav, paso sırası, doğrultma ve yüzey hazırlığı imalat prosedürüne bağlanır. Sac işleme; açma-doğrultma, giyotin, lazer veya plazma kesim, delme, zımbalama, abkant büküm, silindir, pres, kaynak, taşlama ve yüzey kaplamayı bir rota halinde birleştirir. Kesim teknolojisi kalınlık, tolerans, kenar ve ısı etkisine göre seçilir. Büküm açınımı gerçek malzeme, takım, iç yarıçap ve K faktörüyle doğrulanır; seri işte ilk parça ölçümü yapılır. Galvanizli ve boyalı sacda koruyucu yüzeyin çizilmemesi için temas elemanları uygun seçilir. Paslanmaz ile karbon çelik takımları gerektiğinde ayrılır. Büyük levhalar vakum veya mıknatıslı güvenli kaldırma ekipmanıyla taşınır; ince sac kenarlarına karşı personel koruması sağlanır.
Malzeme sertifikası, ölçü toleransı, kesim ve delik planı, kaynak veya mekanik bağlantı yöntemi, kenar bitişleri ve yüzey koruma sistemi sipariş öncesinde netleştirilir. Çelik kalitesi: Dayanım, tokluk, kaynaklanabilirlik ve teslim durumu tam kalite koduyla belirlenir. Kalınlık toleransı: Nominal değer, levha ölçüsü ve ilgili standardın izin verdiği sapmayla birlikte değerlendirilir. Düzlemsellik: Büyük parça, kaynak fikstürü ve montaj boşluğu için kritik kabul özelliğidir. Yüzey durumu: Hadde kabuğu, pas ve çukur kusurlar boya-kaynak hazırlığını etkiler. Kesim yöntemi: Kalınlık, ısı etkisi, tolerans ve kenar işlemi gereğine göre seçilir. Seri veya tekrarlı üretimde ilk parça kontrolü ile referans ölçüler doğrulanır; değişiklikler revizyon numarasıyla izlenir.
Kalite yalnız eski ticari ST adlarıyla değil güncel standardın tam kalite ve teslim koşuluyla tanımlanır. Levha/rulo, dekapeli yüzey, tolerans, belge ve yön özellikleri teknik resimle eşleştirilir.
Seçim yapılırken yalnız ilk satın alma bedeli dikkate alınmamalıdır. Taşıma kapasitesi, açıklık, sehim sınırı, kayma riski, drenaj veya hava geçirgenliği, temizlik yöntemi, sökülebilirlik, kaplama ömrü ve bakım erişimi toplam kullanım maliyetini belirler. Standart tablodaki değerler proje verileriyle karşılaştırılmalı; katalog değeri, yetkili mühendislik kontrolünün yerine kullanılmamalıdır.
Kalınlık, en-boy, düzlemsellik, yüzey kusuru, kenar ve işaretleme kontrol edilir. Kesilmiş parçada kontur, delik, çapak ve ısı etkili bölge; kaynaklı parçada deformasyon ile muayene kayıtları incelenir. Gelen sacda etiket, kalite, kalınlık, ebat, yüzey, pas ve düzlem kontrol edilir. Kesilen parçada dış ölçü, delik koordinatı, çapak ve termal kenar; bükümde açı, kol boyu, iç yarıçap ve yüzey izi ölçülür. Kaynaklı sac gövdelerde çarpılma, köşegen ve kapak uyumu önemlidir. Boyanacak işlerde yüzey hazırlığı ile kaplama ölçümü şartnameye bağlanır. Galvanizli sac belgesi temel çelik ve kaplama tanımını içermelidir. Gerçek sertifika, yalnız benzer kalite adını değil teslim edilen partiyle ilişkili sonuçları göstermelidir; stok etiketi kaybolmuş malzemeye varsayımla kalite atanmaz.
Kontrol planı; malzeme kimliği, kritik ölçüler, bağlantı noktaları, kaynak görünümü, yüzey hazırlığı, kaplama bütünlüğü, etiketleme ve paketleme adımlarını kapsar. Kabul kriterleri teknik resim ve şartnamede ölçülebilir biçimde yazılmalıdır. Uygulanabilir olduğunda üretici sertifikası, kaplama raporu ve ölçüm kayıtları teslim dosyasına eklenir.
Levhalar düz takozda, su tutmayacak ve farklı kaliteler karışmayacak biçimde depolanır. Hadde kabuğu ile pas boya öncesi belirtilen temizlik derecesine getirilir; kesik kenarlar korunur.
Periyodik kontrolde gevşek bağlantı, darbe hasarı, kaplama kaybı, keskin kenar, biriken kir, su tutma noktası ve korozyon başlangıcı aranır. Hasarlı bölgeler aynı malzeme ve koruma sistemiyle onarılmalı; taşıyıcı elemanlarda izinsiz kesme, delme veya kaynak yapılmamalıdır. Kullanım koşulu değiştiğinde yük ve güvenlik değerlendirmesi yenilenmelidir.
Projede uygulanacak mevzuat, standart ve şartname sözleşme aşamasında belirlenir. Bu sayfada anılan EN 10025 serisi: Yapısal sıcak haddelenmiş ürünlerde projeye uygun bölüm ve çelik kalitesi, EN 10130: Soğuk şekillendirme amaçlı soğuk haddelenmiş düşük karbonlu yassı ürün tanımı, EN 10346: Sürekli sıcak daldırma kaplamalı yassı çeliklerde temel malzeme ve kaplama seçeneği, EN 10204: Siparişte istenen muayene belgesi ve parti izlenebilirliği, Onaylı parça resmi, yüzey kalite numunesi, kaynak ve kaplama teknik şartnamesi gibi kaynaklar tasarım ekibine genel çerçeve sağlar; güncel baskı, ulusal ek, işveren şartnamesi ve yetkili mühendis onayı ayrıca kontrol edilir. Ferotan herhangi bir sertifika veya performans değerini proje belgesi olmadan varsayım olarak sunmaz.
Sıcak rulo sac teklifinde kalite, kalınlık, levha/rulo ölçüsü, tonaj, kesim, kaynak ağzı, belge ve yüzey işlemi açık olmalıdır. Ferotan fire ve üretim rotasını güncel parça yerleşimine göre hesaplar.
Sağlıklı teklif için kullanım amacı, proje konumu, ölçü veya keşif bilgisi, malzeme tercihi, adet/metraj, yüzey işlemi, hedef termin ve montaj kapsamı paylaşılmalıdır. Teknik resim varsa PDF ile birlikte DXF, DWG veya STEP dosyası eklenmesi; revizyon numarası ve ölçü biriminin belirtilmesi teklif süresini kısaltır.
Ölçü, kullanım amacı, malzeme ve teslim beklentinizi paylaşın; teknik ekip proje bazlı çözümü hazırlasın.
Birleşim levhası, taban plakası, gusset ve kaynaklı taşıyıcı parçalar.
Gövde, tabla, şase ve ağır ekipman bileşenleri.
Malzeme, kaynak ve sızdırmazlık şartı projelendirilmiş levha sistemleri.
Kesim, ağız hazırlığı ve deformasyon planı bulunan alt montajlar.
Yapısal ve ağır imalat gereksinimlerine farklı levha seçenekleri sunar.
CNC yerleşimle farklı geometriler aynı levhadan optimize edilebilir.
Doğru kalite ve prosedürle çeşitli alt montajlara hazırlanabilir.
Kalite yalnız eski ticari ST adlarıyla değil güncel standardın tam kalite ve teslim koşuluyla tanımlanır. Levha/rulo, dekapeli yüzey, tolerans, belge ve yön özellikleri teknik resimle eşleştirilir.
Kalınlık, en-boy, düzlemsellik, yüzey kusuru, kenar ve işaretleme kontrol edilir. Kesilmiş parçada kontur, delik, çapak ve ısı etkili bölge; kaynaklı parçada deformasyon ile muayene kayıtları incelenir. Gelen sacda etiket, kalite, kalınlık, ebat, yüzey, pas ve düzlem kontrol edilir. Kesilen parçada dış ölçü, delik koordinatı, çapak ve termal kenar; bükümde açı, kol boyu, iç yarıçap ve yüzey izi ölçülür. Kaynaklı sac gövdelerde çarpılma, köşegen ve kapak uyumu önemlidir. Boyanacak işlerde yüzey hazırlığı ile kaplama ölçümü şartnameye bağlanır. Galvanizli sac belgesi temel çelik ve kaplama tanımını içermelidir. Gerçek sertifika, yalnız benzer kalite adını değil teslim edilen partiyle ilişkili sonuçları göstermelidir; stok etiketi kaybolmuş malzemeye varsayımla kalite atanmaz.
Levhalar düz takozda, su tutmayacak ve farklı kaliteler karışmayacak biçimde depolanır. Hadde kabuğu ile pas boya öncesi belirtilen temizlik derecesine getirilir; kesik kenarlar korunur.
Proje bazlı teklif
Ölçü, adet, yük, kullanım ortamı, yüzey tercihi ve teslim lokasyonunu paylaşın. Teknik çizim varsa PDF, DXF, DWG veya STEP dosyasını ekleyin.
SSS
paragraph Sıcak rulo ürün sıcak hadde sürecinin yüzey ve tolerans karakterini taşır; DKP soğuk haddelenmiş daha kontrollü yüzey ve kalınlık sunar. Kalite, kalınlık ve kullanım gereği karşılaştırılmadan ikame yapılmaz. text
paragraph Boya sisteminin yüzey hazırlığı şartı uygulanır. Gevşek kabuk, pas, yağ ve kir kaplama aderansını düşürebilir; temizlik derecesi ve profil boya üreticisi şartnamesine göre hazırlanır. text
paragraph Makine gücü, kalınlık, yüzey ve kenar kalite hedefi uygunsa kesilebilir. Kalın levhada plazma veya oksijen kesim ekonomik olabilir; nihai yöntem tolerans ve sonraki işlemlere göre seçilir. text
paragraph Çelik piyasası, döviz, kalite, kalınlık, levha ölçüsü, tonaj, servis işlemleri ve lojistik fiyatı etkiler. Kesin değer stok ve teklif geçerlilik tarihiyle doğrulanır. text
paragraph Talep edilen muayene belgesi türü, kalite, ısı/parti izlenebilirliği ve işaret aktarımı siparişte yazılır. Sonradan istenen belge her stok partisi için sağlanamayabilir. text
Teknik resim, metraj ve saha bilgilerinizi iletin; üretim, yüzey işlemi, teslim ve montaj kapsamı tek teklifte toplansın.
Zorunlu çerezler sitenin güvenli çalışmasını sağlar. Analitik ve pazarlama teknolojileri yalnızca açık izninizden sonra yüklenir.
Çerez politikasını inceleyin