Teknik tanım
Sanayi Borusu için ölçü, kalite, standart, miktar ve kullanım koşulu tek sipariş tanımında doğrulanır.
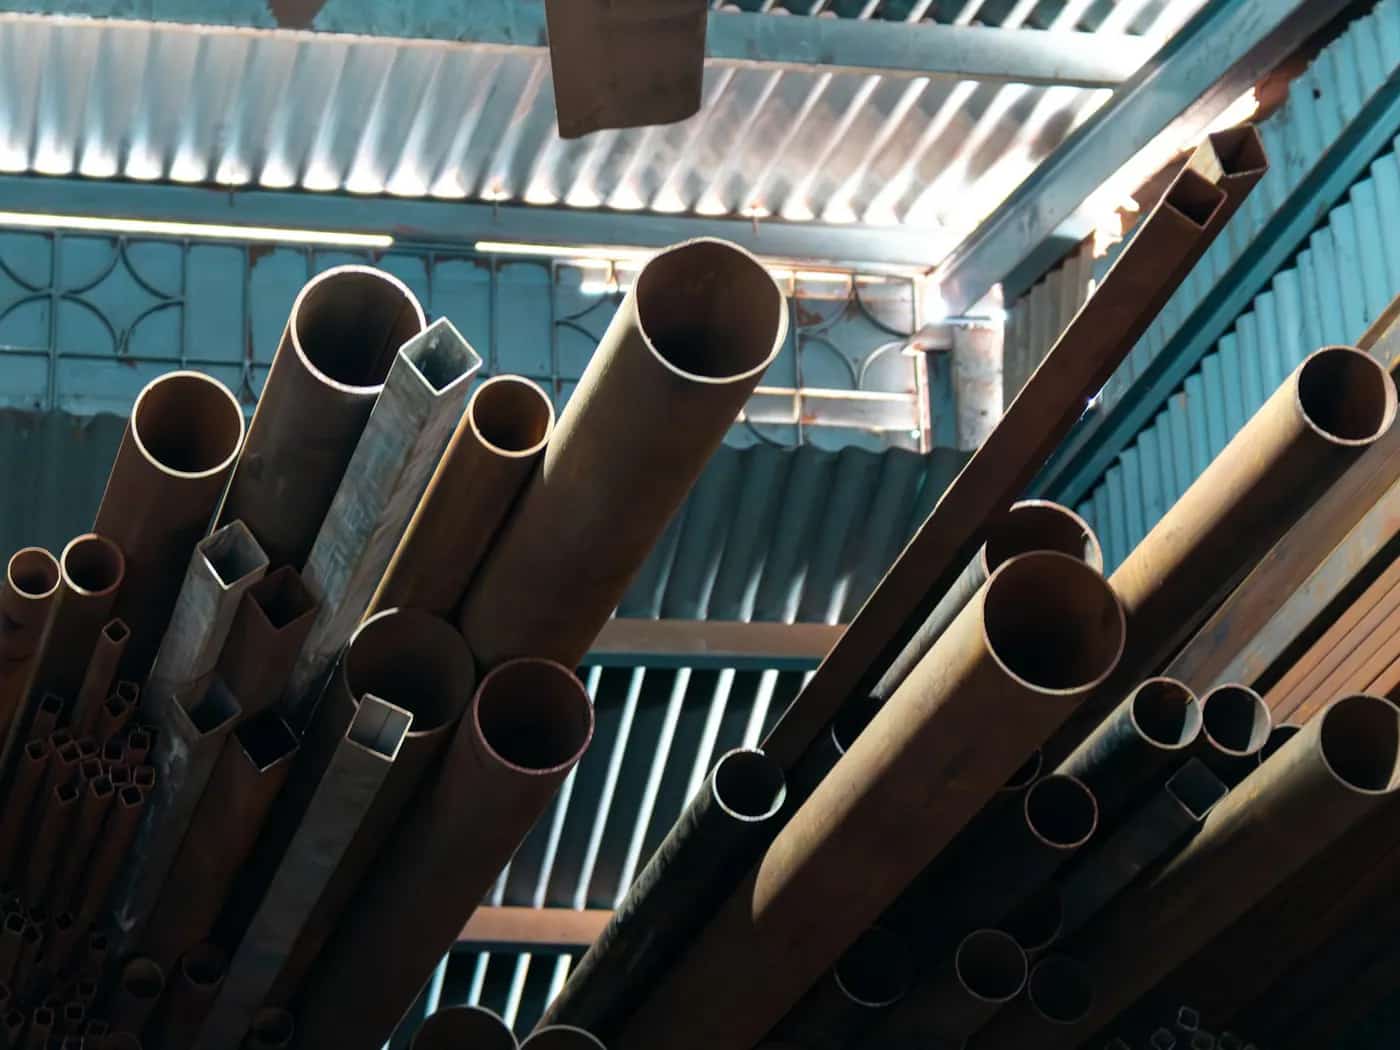
Demir Boru
Sanayi borusu; dış çap, et kalınlığı, çelik kalitesi, dikiş, boy ve kullanım amacı tanımlanarak makine, çerçeve, konstrüksiyon ve genel metal imalatta kullanılan çelik boru ailesidir.
Fiyat için teklif alın
Sanayi Borusu için ölçü, kalite, standart, miktar ve kullanım koşulu tek sipariş tanımında doğrulanır.
Mevcut parti etiketi, üretici belgesi, yüzey durumu ve ticari boy bilgisi teklif öncesinde eşleştirilir.
Kesim, delme, büküm, kaynak veya kaplama talebi varsa revizyonlu teknik resim üzerinden üretim rotası hazırlanır.
Parça listesi, paket etiketi, taşıma yöntemi ve teslim adresi sevkiyat planına bağlanır.
Sanayi borusu ticari adı farklı üretim ve kalite gruplarını kapsayabilir; basınçlı akışkan borusuyla otomatik olarak aynı kabul edilmez. Yapısal veya mekanik kullanım için gerçek dış çap, et, kaynak dikişi ve belge kapsamı açıkça doğrulanmalıdır. Çelik borular yuvarlak, kare veya özel kesitli; sıcak bitirilmiş, soğuk şekillendirilmiş ya da hassas çekilmiş; kaynaklı veya dikişsiz biçimde tedarik edilebilir. Bu sayfada odak yuvarlak çelik borudur. Yapısal kullanım, basınç servisi ve mekanik işleme için ürün standardı ayrı değerlendirilir; çap-et benzerliği farklı standartları eşdeğer kılmaz.
Sanayi Borusu kararında yalnız ürün veya imalat adı değil; yük, açıklık, kullanım yoğunluğu, iç-dış ortam, korozyon sınıfı, yangın ve tahliye senaryosu, erişilebilirlik, bakım planı ve komşu yapı elemanları birlikte değerlendirilir. Ferotan çalışma akışında teklif kapsamı teknik resim, ölçü listesi ve teslim koşullarıyla doğrulanır; kesin kesit, bağlantı ve performans değerleri projeye özel mühendislik hesabından sonra belirlenir.
Çerçevede eğilme, burkulma ve bağlantı ezilmesi; makine parçasında tolerans, büküm ovalitesi ve kaynak dikişi konumu değerlendirilir. Akışkan taşınacaksa ayrıca tasarım basıncı, sıcaklık, test ve mevzuat gerekir. İlk seçim sorusu borunun hangi işlevi üstleneceğidir. Taşıyıcı elemanda kesit rijitliği, burkulma ve düğüm detayı; basınç hattında tasarım kodu, akışkan, sıcaklık, minimum et ve test; makine parçasında tolerans, sertlik, yüzey ve talaş payı önem kazanır. Korozyon içten ve dıştan ayrı incelenir. Kaynaklı borunun dikiş konumu delik veya büküm operasyonunu etkileyebilir. Yorulmalı sistemlerde gerilme yığılması ve kaynak detayı göz ardı edilmemelidir. Alternatif kalite veya standart önerisi ancak tasarım sorumlusu tarafından teknik eşdeğerlik incelendikten sonra kabul edilmelidir.
Ön değerlendirmede mevcut mimari ve statik veriler, saha ölçüleri, bağlantı yüzeyleri, montaj erişimi ve işletme kısıtları kayıt altına alınır. Teknik tanım: Sanayi Borusu için ölçü, kalite, standart, miktar ve kullanım koşulu tek sipariş tanımında doğrulanır. Stok ve belge kontrolü: Mevcut parti etiketi, üretici belgesi, yüzey durumu ve ticari boy bilgisi teklif öncesinde eşleştirilir. İşleme planı: Kesim, delme, büküm, kaynak veya kaplama talebi varsa revizyonlu teknik resim üzerinden üretim rotası hazırlanır. Paketleme ve teslim: Parça listesi, paket etiketi, taşıma yöntemi ve teslim adresi sevkiyat planına bağlanır. Bu yaklaşım, tasarım ile imalat arasında bilgi kaybını azaltır ve sahada doğaçlama revizyon ihtimalini düşürür.
Boru testere veya boru lazerinde kesilir, delik ve kontur açılır, bükülür, kaynaklı çerçeveye alınır ve yüzey hazırlanır. Aynalı parçalar, dikiş yönü ve başlangıç datumları dijital parça listesine bağlanır. Çelik boru işleme; hassas boy kesimi, pah veya kaynak ağzı açma, CNC delik ve saddle kesim, büküm, flanşlama, talaşlı işleme, kaynaklı branşman ve yüzey korumasını içerebilir. İşleme referansı boru ekseniyle birlikte tanımlanmalı, karşılıklı deliklerin açısal yönü işaretlenmelidir. Kalın cidarda termal kesim sonrası sertleşmiş bölge veya çapak temizlenir; hassas yatak yüzeyleri son ölçüye talaşlı yöntemle getirilir. Bükümde incelme, kırışma ve ovalite ölçülür. Paslanmazda karbon çeliği bulaşmasını önleyen ayrı sarf ve temizleme disiplini uygulanır. Basınç sınırındaki her kaynak, onaylı imalat ve muayene planına bağlanmalıdır.
Malzeme sertifikası, ölçü toleransı, kesim ve delik planı, kaynak veya mekanik bağlantı yöntemi, kenar bitişleri ve yüzey koruma sistemi sipariş öncesinde netleştirilir. Dış çap: Fitting, büküm kalıbı, kelepçe ve karşı parçayla uyumun temel ölçüsüdür. Et kalınlığı: Birim ağırlık, kaynak davranışı, büküm ve mekanik dayanımı etkiler. Dikiş konumu: Büküm, görünür yüzey ve delik yerleşimine göre boyuna dikiş yönü planlanır. Ovalite: Geçme, yataklama ve bükümlü parçaların montaj toleransını etkileyebilir. Ürün kapsamı: Genel imalat, yapısal veya basınçlı kullanım beyanı belgeden doğrulanır. Seri veya tekrarlı üretimde ilk parça kontrolü ile referans ölçüler doğrulanır; değişiklikler revizyon numarasıyla izlenir.
Ürün, kullanım amacına uygun standardı ve kalite belgesi üzerinden seçilir. Yalnız çap-et benzerliği, basınç veya taşıma uygunluğunu kanıtlamaz; büküm ve kaynak gereği de sipariş öncesinde açıklanır.
Seçim yapılırken yalnız ilk satın alma bedeli dikkate alınmamalıdır. Taşıma kapasitesi, açıklık, sehim sınırı, kayma riski, drenaj veya hava geçirgenliği, temizlik yöntemi, sökülebilirlik, kaplama ömrü ve bakım erişimi toplam kullanım maliyetini belirler. Standart tablodaki değerler proje verileriyle karşılaştırılmalı; katalog değeri, yetkili mühendislik kontrolünün yerine kullanılmamalıdır.
Dış çap, et, boy, ovalite, doğruluk, dikiş, uç ve yüzey kontrol edilir. Kesilmiş-bükülmüş parçada boy, dönüş açısı, delik koordinatı ve ovalleşme teknik resimle karşılaştırılır. Kalite planı boru kimliğinin sertifikayla eşleşmesini korur. Dış çap, et, boy, ovallik, doğruluk, uç ve yüzey durumu belirlenen örnekleme ile kontrol edilir. Projenin istediği durumlarda kimyasal ve mekanik sonuçlar, ısıl işlem, hidrostatik veya tahribatsız test kayıtları incelenir. İmalat sonrası kaynaklar, dallanmalar, flanş yönleri ve kritik ölçüler kabul resmine göre doğrulanır. Pozitif malzeme tanımlama veya özel NDT gerekiyorsa yöntem, kapsam ve kabul seviyesi sözleşmede yazılmalıdır. Sertifika üzerindeki veri, fiziksel parçaya izlenebilir biçimde bağlanamıyorsa belge varlığı tek başına yeterli değildir.
Kontrol planı; malzeme kimliği, kritik ölçüler, bağlantı noktaları, kaynak görünümü, yüzey hazırlığı, kaplama bütünlüğü, etiketleme ve paketleme adımlarını kapsar. Kabul kriterleri teknik resim ve şartnamede ölçülebilir biçimde yazılmalıdır. Uygulanabilir olduğunda üretici sertifikası, kaplama raporu ve ölçüm kayıtları teslim dosyasına eklenir.
Boru içi nem ve talaştan korunur; açık uçlar depolamada kapatılır. Boya hasarı, içte su birikmesi, kaynak dibi ve kelepçe temasları işletme sırasında izlenir.
Periyodik kontrolde gevşek bağlantı, darbe hasarı, kaplama kaybı, keskin kenar, biriken kir, su tutma noktası ve korozyon başlangıcı aranır. Hasarlı bölgeler aynı malzeme ve koruma sistemiyle onarılmalı; taşıyıcı elemanlarda izinsiz kesme, delme veya kaynak yapılmamalıdır. Kullanım koşulu değiştiğinde yük ve güvenlik değerlendirmesi yenilenmelidir.
Projede uygulanacak mevzuat, standart ve şartname sözleşme aşamasında belirlenir. Bu sayfada anılan EN 10216 serisi: Dikişsiz basınç amaçlı çelik borular için ilgili servis bölümünün seçilmesi, EN 10217 serisi: Kaynaklı basınç amaçlı çelik borular için uygun kalite ve test kapsamı, EN 10210 ve EN 10219: Yapısal boşluklu kesitlerin üretim türüne göre proje tanımı, EN 10204: Muayene belgesi türü, parti bağı ve izlenebilirlik gerekleri, Uygulanabilir borulama kodu, ekipman standardı, malzeme şartnamesi ve onaylı izometri gibi kaynaklar tasarım ekibine genel çerçeve sağlar; güncel baskı, ulusal ek, işveren şartnamesi ve yetkili mühendis onayı ayrıca kontrol edilir. Ferotan herhangi bir sertifika veya performans değerini proje belgesi olmadan varsayım olarak sunmaz.
Sanayi borusu teklifinde çap, et, kalite, standart, boy, miktar ve işleme rotası birlikte yazılmalıdır. Ferotan ham boru ile kesilmiş, delinmiş, bükülmüş veya kaynaklı teslim seçeneklerini ayrı kapsamlandırır.
Sağlıklı teklif için kullanım amacı, proje konumu, ölçü veya keşif bilgisi, malzeme tercihi, adet/metraj, yüzey işlemi, hedef termin ve montaj kapsamı paylaşılmalıdır. Teknik resim varsa PDF ile birlikte DXF, DWG veya STEP dosyası eklenmesi; revizyon numarası ve ölçü biriminin belirtilmesi teklif süresini kısaltır.
Ölçü, kullanım amacı, malzeme ve teslim beklentinizi paylaşın; teknik ekip proje bazlı çözümü hazırlasın.
Kesim-büküm ve kaynakla hazırlanan boru şaseler.
Bağlantı, darbe ve kaplama detayı çözülmüş güvenlik elemanları.
Yük ve burkulma hesabı yapılmış çerçeve ve destekler.
Kontur, branşman, delik ve uç hazırlığı yapılmış seri bileşenler.
Uygun geometride çok yönlü rijitlik ve temiz yüzey sağlayabilir.
Kontur ve birleşim ağızları dijital veriden tekrarlanabilir hazırlanabilir.
Kodlanmış parçalar kaynaklı veya mekanik alt montaja ayrılabilir.
Ürün, kullanım amacına uygun standardı ve kalite belgesi üzerinden seçilir. Yalnız çap-et benzerliği, basınç veya taşıma uygunluğunu kanıtlamaz; büküm ve kaynak gereği de sipariş öncesinde açıklanır.
Dış çap, et, boy, ovalite, doğruluk, dikiş, uç ve yüzey kontrol edilir. Kesilmiş-bükülmüş parçada boy, dönüş açısı, delik koordinatı ve ovalleşme teknik resimle karşılaştırılır. Kalite planı boru kimliğinin sertifikayla eşleşmesini korur. Dış çap, et, boy, ovallik, doğruluk, uç ve yüzey durumu belirlenen örnekleme ile kontrol edilir. Projenin istediği durumlarda kimyasal ve mekanik sonuçlar, ısıl işlem, hidrostatik veya tahribatsız test kayıtları incelenir. İmalat sonrası kaynaklar, dallanmalar, flanş yönleri ve kritik ölçüler kabul resmine göre doğrulanır. Pozitif malzeme tanımlama veya özel NDT gerekiyorsa yöntem, kapsam ve kabul seviyesi sözleşmede yazılmalıdır. Sertifika üzerindeki veri, fiziksel parçaya izlenebilir biçimde bağlanamıyorsa belge varlığı tek başına yeterli değildir.
Boru içi nem ve talaştan korunur; açık uçlar depolamada kapatılır. Boya hasarı, içte su birikmesi, kaynak dibi ve kelepçe temasları işletme sırasında izlenir.
Proje bazlı teklif
Ölçü, adet, yük, kullanım ortamı, yüzey tercihi ve teslim lokasyonunu paylaşın. Teknik çizim varsa PDF, DXF, DWG veya STEP dosyasını ekleyin.
SSS
paragraph Yalnız ürünün standardı, kalite, test ve belgelendirmesi ilgili hat tasarımını karşılıyorsa kullanılabilir. Genel imalat borusuna yalnız ölçüsü benziyor diye basınç uygunluğu verilmez. text
paragraph Genel mekanik imalatta gerçek dış çap ve et kalınlığı en açık tanımdır. Tesisat ürününde DN/inç ve ilgili standart birlikte yazılır; iki ifade birbiri yerine tahmin edilmez. text
paragraph Uygun çap/et oranı, kalıp yarıçapı, mandrel ve baskı ayarı seçilir. Kritik parçada ilk parça ölçülür; dikiş yönü ve incelme kabul sınırı teknik resimde tanımlanır. text
paragraph Çap, et, kalite, boy, toplam kilogram, kesim-büküm-kontur işlemleri, yüzey ve teslim yeri güncel fiyatı belirler. text
paragraph Birleşim geometrisine göre düz, açılı veya saddle kontur kesilir; çapak alınır ve boşluk prova edilir. Taşıyıcı kaynak prosedürü kalite ve et kalınlığına göre belirlenir. text
Teknik resim, metraj ve saha bilgilerinizi iletin; üretim, yüzey işlemi, teslim ve montaj kapsamı tek teklifte toplansın.
Zorunlu çerezler sitenin güvenli çalışmasını sağlar. Analitik ve pazarlama teknolojileri yalnızca açık izninizden sonra yüklenir.
Çerez politikasını inceleyin