Kesim listesi
Ölçü, adet, malzeme, kalınlık ve revizyon doğrulanır.
Metal İşleme Hizmetleri
Sac levhalarda doğrusal kesim için malzeme ve yüzey kontrolü, kesim planı, arka dayama programı, ilk parça ölçümü, çapak ve paketleme adımlarını kapsayan CNC giyotin hizmeti.
Hızlı Teklif Al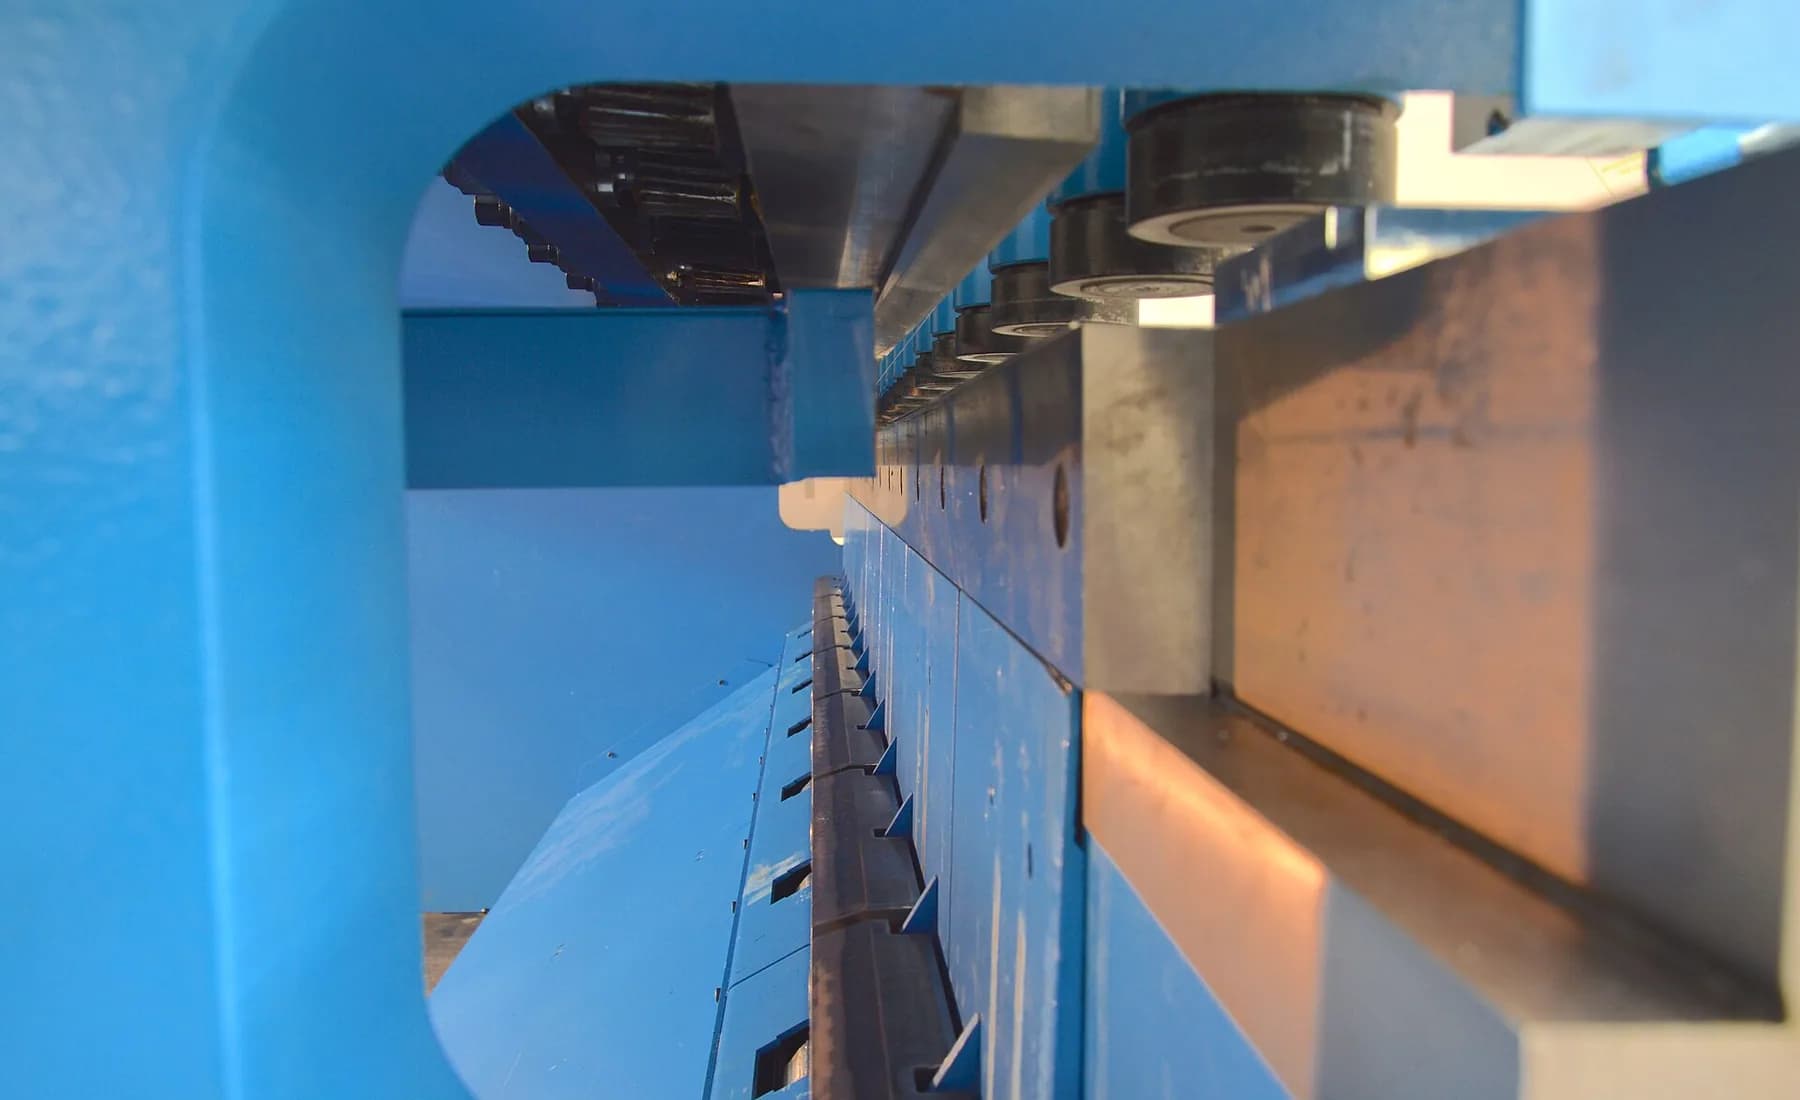
Ölçü, adet, malzeme, kalınlık ve revizyon doğrulanır.
Bıçak boşluğu, kesme açısı ve arka dayama programlanır.
Ölçü, köşegen, paralellik ve çapak kontrol edilir.
Parça kodu korunur ve tanımlı aralıklarla ölçüm yapılır.
Kenar ve görünür yüzeyler korunarak istif hazırlanır.
CNC giyotin makas, sac levhayı üst ve alt bıçak arasında doğrusal olarak ayırır. Dikdörtgen, şerit ve düz kenarlı parçalarda hızlı üretim sağlar; fakat bıçak boşluğu, kesme açısı, malzeme dayanımı, kalınlık ve levha düzlüğü sonuçtaki çapak, dönme ve ölçü tekrarını doğrudan etkiler. Bu nedenle kesim planı, sonraki büküm yönü ve görünür yüzey beklentisiyle birlikte hazırlanır.
CNC Giyotin Makas Kesim kararında yalnız ürün veya imalat adı değil; yük, açıklık, kullanım yoğunluğu, iç-dış ortam, korozyon sınıfı, yangın ve tahliye senaryosu, erişilebilirlik, bakım planı ve komşu yapı elemanları birlikte değerlendirilir. Ferotan çalışma akışında teklif kapsamı teknik resim, ölçü listesi ve teslim koşullarıyla doğrulanır; kesin kesit, bağlantı ve performans değerleri projeye özel mühendislik hesabından sonra belirlenir.
Kesim listesi ölçü, adet, malzeme, kalınlık, hadde yönü, tolerans ve parça kodu bakımından kontrol edilir. Dar şeritlerde kılıçlanma, küçük parçada tutma güvenliği ve koruyucu filmde yüzey izi riski değerlendirilir. Parça daha sonra bükülecekse çapak yönü ve lif yönü üretim rotasına göre belirlenir.
Ön değerlendirmede mevcut mimari ve statik veriler, saha ölçüleri, bağlantı yüzeyleri, montaj erişimi ve işletme kısıtları kayıt altına alınır. Kesim listesi: Ölçü, adet, malzeme, kalınlık ve revizyon doğrulanır. Makine ayarı: Bıçak boşluğu, kesme açısı ve arka dayama programlanır. İlk parça: Ölçü, köşegen, paralellik ve çapak kontrol edilir. Seri kesim: Parça kodu korunur ve tanımlı aralıklarla ölçüm yapılır. Paketleme: Kenar ve görünür yüzeyler korunarak istif hazırlanır. Bu yaklaşım, tasarım ile imalat arasında bilgi kaybını azaltır ve sahada doğaçlama revizyon ihtimalini düşürür.
Levha yüzeyi ve kalınlığı doğrulanır; bıçak boşluğu ve kesme açısı makine aralığında malzemeye göre ayarlanır. CNC arka dayama kesim sırasına programlanır. İlk parçada genişlik, uzunluk, köşegen ve çapak kontrol edilir; seri boyunca örnekleme ölçümleri sürdürülür. Parçalar kodlanır ve yüzeylerin birbirini çizmesini önleyecek biçimde paketlenir.
Malzeme sertifikası, ölçü toleransı, kesim ve delik planı, kaynak veya mekanik bağlantı yöntemi, kenar bitişleri ve yüzey koruma sistemi sipariş öncesinde netleştirilir. Geometri: Düz ve levha kenarına erişilebilen kesimler için uygundur. Bıçak boşluğu: Malzeme sınıfı ve kalınlığa göre ayarlanarak çapak yönetilir. Hadde yönü: Bükülecek parçalarda kesim yerleşimiyle birlikte değerlendirilir. Yüzey koruması: Filmli, boyalı veya hassas yüzeyler için sürtünme ve istif planı yapılır. Seri veya tekrarlı üretimde ilk parça kontrolü ile referans ölçüler doğrulanır; değişiklikler revizyon numarasıyla izlenir.
Makas kesim yalnız düz hatlı geometriler için uygundur. Delik, oyuk, eğri veya karma kontur gereken işlerde lazer, plazma ya da punch değerlendirilir. Kesim yöntemi seçilirken levha kalınlığı kadar ölçü toleransı, kenar deformasyonu, yüzey hassasiyeti, parti büyüklüğü ve ek işlem ihtiyacı da dikkate alınır.
Seçim yapılırken yalnız ilk satın alma bedeli dikkate alınmamalıdır. Taşıma kapasitesi, açıklık, sehim sınırı, kayma riski, drenaj veya hava geçirgenliği, temizlik yöntemi, sökülebilirlik, kaplama ömrü ve bakım erişimi toplam kullanım maliyetini belirler. Standart tablodaki değerler proje verileriyle karşılaştırılmalı; katalog değeri, yetkili mühendislik kontrolünün yerine kullanılmamalıdır.
İlk parça ve seri kontrollerinde dış ölçü, köşegen, paralellik, kesim çizgisi, çapak yüksekliği, kenar dönmesi ve yüzey izi gözlenir. Ölçüm cihazı toleransa uygun seçilir. Kesim listesi revize olduğunda eski program ve etiketler kullanım dışı bırakılır.
Kontrol planı; malzeme kimliği, kritik ölçüler, bağlantı noktaları, kaynak görünümü, yüzey hazırlığı, kaplama bütünlüğü, etiketleme ve paketleme adımlarını kapsar. Kabul kriterleri teknik resim ve şartnamede ölçülebilir biçimde yazılmalıdır. Uygulanabilir olduğunda üretici sertifikası, kaplama raporu ve ölçüm kayıtları teslim dosyasına eklenir.
Kesilmiş saclar kuru ve düz destekli ortamda tutulmalı, keskin kenarlar elleçleme öncesi giderilmelidir. Koruyucu filmli malzeme aşırı sıcak ve güneşte bekletilmemeli; karbon çeliği, paslanmaz ve alüminyum parçalar yüzey bulaşmasını azaltacak şekilde ayrılmalıdır.
Periyodik kontrolde gevşek bağlantı, darbe hasarı, kaplama kaybı, keskin kenar, biriken kir, su tutma noktası ve korozyon başlangıcı aranır. Hasarlı bölgeler aynı malzeme ve koruma sistemiyle onarılmalı; taşıyıcı elemanlarda izinsiz kesme, delme veya kaynak yapılmamalıdır. Kullanım koşulu değiştiğinde yük ve güvenlik değerlendirmesi yenilenmelidir.
Projede uygulanacak mevzuat, standart ve şartname sözleşme aşamasında belirlenir. Bu sayfada anılan Onaylı proje, teknik şartname ve güncel imalat resimleri, ISO 2768 genel tolerans yaklaşımı, ISO 9013 termal kesim kalite sınıflandırması, ISO 3834 metalik malzemelerin ergitme kaynağı kalite gerekleri, ISO 12944 boya ile korozyondan koruma yaklaşımı gibi kaynaklar tasarım ekibine genel çerçeve sağlar; güncel baskı, ulusal ek, işveren şartnamesi ve yetkili mühendis onayı ayrıca kontrol edilir. Ferotan herhangi bir sertifika veya performans değerini proje belgesi olmadan varsayım olarak sunmaz.
Kesin makas kesim teklifi için malzeme, kalınlık, levha veya net parça ölçüsü, adet, tolerans, hadde yönü, yüzey/film bilgisi, çapak beklentisi ve sonraki operasyon paylaşılmalıdır.
Sağlıklı teklif için kullanım amacı, proje konumu, ölçü veya keşif bilgisi, malzeme tercihi, adet/metraj, yüzey işlemi, hedef termin ve montaj kapsamı paylaşılmalıdır. Teknik resim varsa PDF ile birlikte DXF, DWG veya STEP dosyası eklenmesi; revizyon numarası ve ölçü biriminin belirtilmesi teklif süresini kısaltır.
Ölçü, kullanım amacı, malzeme ve teslim beklentinizi paylaşın; teknik ekip proje bazlı çözümü hazırlasın.
Düz ve levha kenarına erişilebilen kesimler için uygundur.
Malzeme sınıfı ve kalınlığa göre ayarlanarak çapak yönetilir.
Bükülecek parçalarda kesim yerleşimiyle birlikte değerlendirilir.
Büküm ve rollform öncesi net genişlikte şerit hazırlığı.
Dikdörtgen gövde açınımları ve kapak parçaları.
Uygun parça ailesinde kısa çevrim süresi sağlar.
Teknik teklif
Teknik resim, ölçü, metraj, kullanım koşulu ve hedef termin bilgilerini iletin. Form, kesin mühendislik hesabı yerine geçmez; uzman ekibin kapsamı doğru değerlendirmesini sağlar.
SSS
paragraph Temel olarak düz doğrusal kesimler yapar; eğri, delik ve iç kontur için başka CNC yöntemleri gerekir. text
paragraph Makine kapasitesi, bıçak ve yüzey koruma koşulları uygun olduğunda kesilebilir. text
paragraph Parça ölçüsü, kalınlık, levha düzlüğü ve makine kapasitesi değerlendirilerek teklif ve teknik resimde yazılır. text
paragraph Talep edilen kenar güvenliği ve sonraki prosese göre çapak alma ayrıca planlanabilir. text
paragraph Excel veya çizimde parça kodu, net ölçü, adet, malzeme, kalınlık ve revizyon açıkça belirtilmelidir. text
Teknik resim, metraj ve saha bilgilerinizi iletin; üretim, yüzey işlemi, teslim ve montaj kapsamı tek teklifte toplansın.
Zorunlu çerezler sitenin güvenli çalışmasını sağlar. Analitik ve pazarlama teknolojileri yalnızca açık izninizden sonra yüklenir.
Çerez politikasını inceleyin