Üretilebilirlik
Açınım, takım erişimi, minimum kanat ve büküm sırası kontrol edilir.
Metal İşleme Hizmetleri
Sac parçalar için açınım ve büküm payı kontrolü, kalıp seçimi, büküm sırası, ilk parça doğrulaması ve yüzey korumasını kapsayan CNC abkant büküm hizmeti.
Hızlı Teklif Al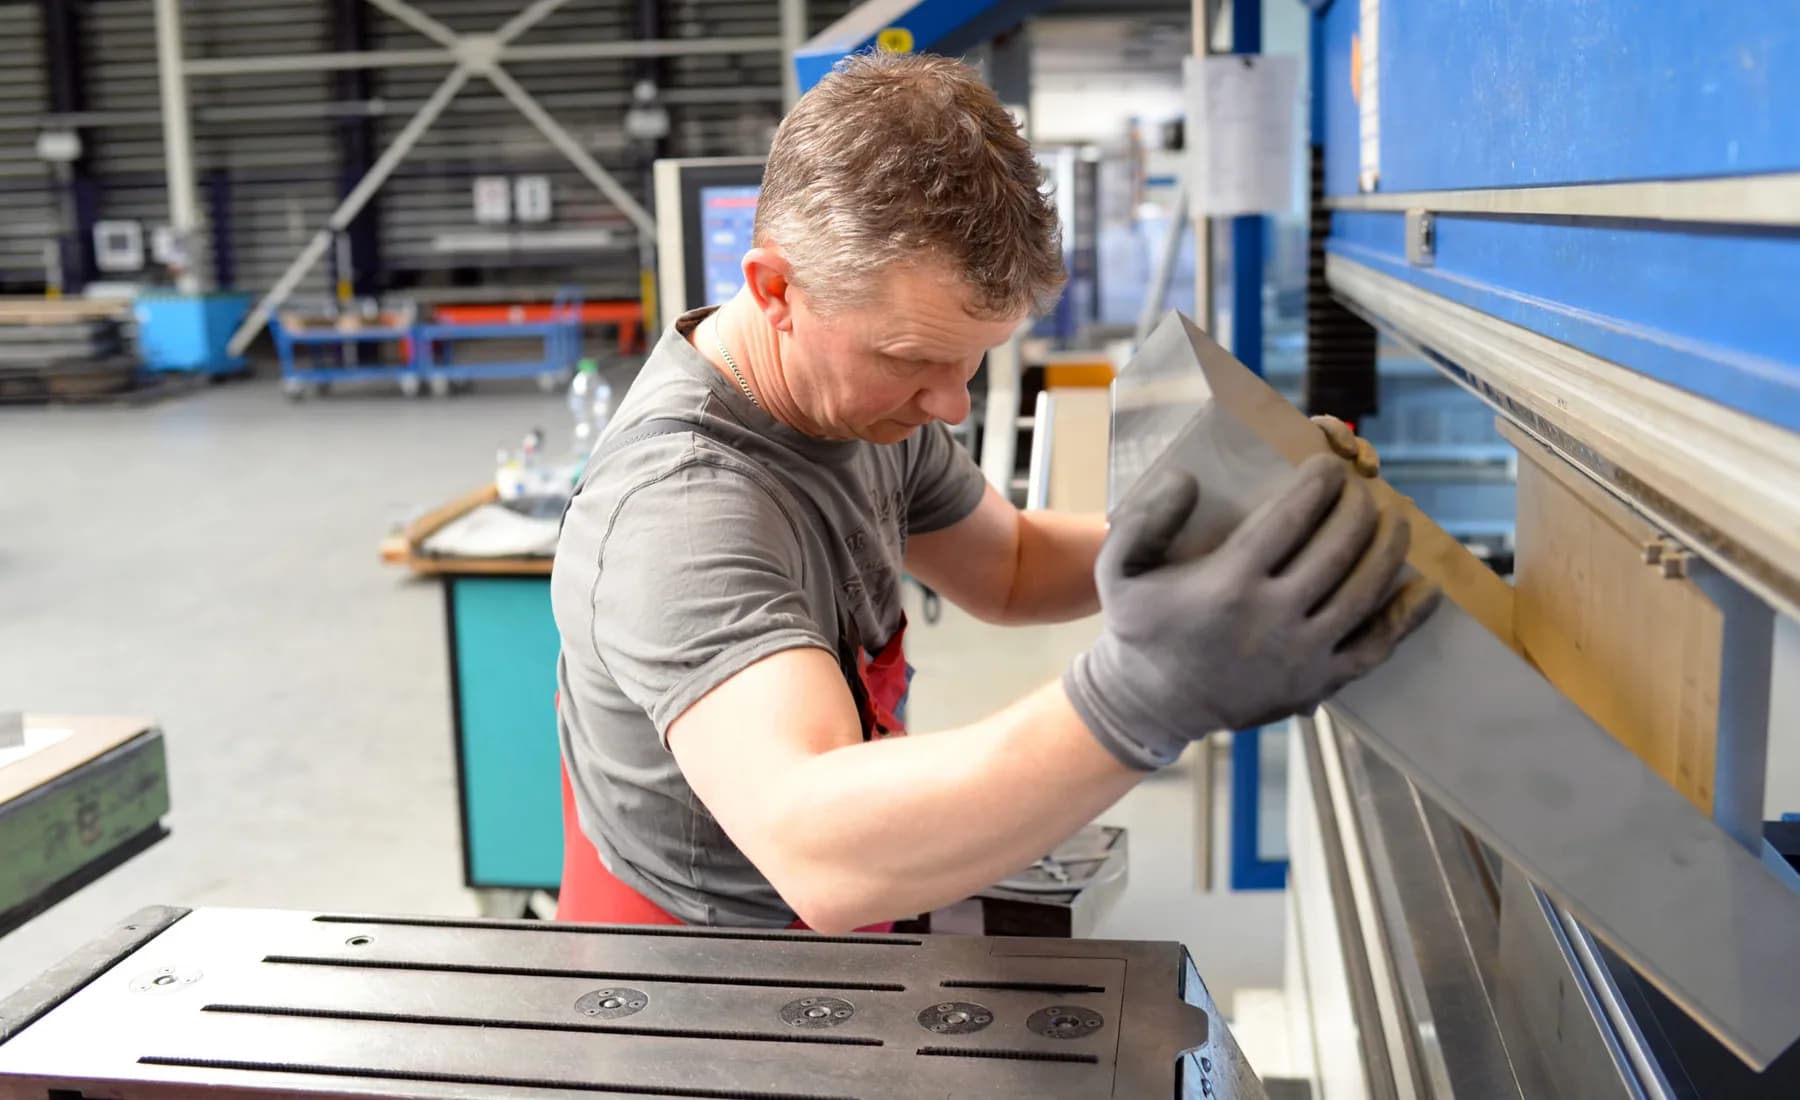
Açınım, takım erişimi, minimum kanat ve büküm sırası kontrol edilir.
Zımba, V kalıp, tonaj ve yüzey koruma yöntemi seçilir.
Arka dayama ve büküm adımları çarpışma riski gözetilerek hazırlanır.
Açı, kanat, datum, köşegen ve yüzey doğrulanır.
Örnekleme ölçümü, kodlama ve koruyucu paketleme uygulanır.
CNC abkant bükümde sac, zımba ve kalıp arasında kontrollü kuvvetle şekillendirilir. Doğru açı yalnız programlanan dereceyle elde edilmez; malzeme sınıfı, gerçek kalınlık, hadde yönü, iç radyüs, V açıklığı, yaylanma ve parça geometrisi sonucu etkiler. Açınım ölçüsü ile bitmiş parçanın datumları aynı teknik yaklaşımda çözülmelidir.
CNC Abkant Büküm kararında yalnız ürün veya imalat adı değil; yük, açıklık, kullanım yoğunluğu, iç-dış ortam, korozyon sınıfı, yangın ve tahliye senaryosu, erişilebilirlik, bakım planı ve komşu yapı elemanları birlikte değerlendirilir. Ferotan çalışma akışında teklif kapsamı teknik resim, ölçü listesi ve teslim koşullarıyla doğrulanır; kesin kesit, bağlantı ve performans değerleri projeye özel mühendislik hesabından sonra belirlenir.
STEP, DXF ve ölçülendirilmiş PDF; iç radyüs, açı, büküm yönü, tolerans, görünür yüzey ve kaynak sonrası ilişki bakımından incelenir. Büküm payı malzeme ve takım kombinasyonuna göre doğrulanır. Uzun kenar, kapalı profil, yakın delik veya birbiriyle çarpışan bükümler varsa sıra ve takım erişimi üretimden önce değerlendirilir.
Ön değerlendirmede mevcut mimari ve statik veriler, saha ölçüleri, bağlantı yüzeyleri, montaj erişimi ve işletme kısıtları kayıt altına alınır. Üretilebilirlik: Açınım, takım erişimi, minimum kanat ve büküm sırası kontrol edilir. Takım planı: Zımba, V kalıp, tonaj ve yüzey koruma yöntemi seçilir. Programlama: Arka dayama ve büküm adımları çarpışma riski gözetilerek hazırlanır. İlk parça: Açı, kanat, datum, köşegen ve yüzey doğrulanır. Seri ve teslim: Örnekleme ölçümü, kodlama ve koruyucu paketleme uygulanır. Bu yaklaşım, tasarım ile imalat arasında bilgi kaybını azaltır ve sahada doğaçlama revizyon ihtimalini düşürür.
Uygun zımba, kalıp ve V açıklığı seçilir; parça referansı ve arka dayama adımları programa girilir. İlk numunede açı, kanat boyu, iç ölçü, köşegen ve yüzey izi kontrol edilir. Seri üretimde malzeme partisi değiştiğinde yaylanma yeniden doğrulanır. Hassas yüzeylerde koruyucu film, uygun takım yüzeyi veya iz azaltıcı çözüm değerlendirilir.
Malzeme sertifikası, ölçü toleransı, kesim ve delik planı, kaynak veya mekanik bağlantı yöntemi, kenar bitişleri ve yüzey koruma sistemi sipariş öncesinde netleştirilir. Büküm payı: Malzeme, kalınlık, radyüs ve yöntem üzerinden açınıma uygulanır. Yaylanma: Malzeme partisi ve lif yönüne göre ilk parçada telafi edilir. Takım erişimi: Kapalı geometri ve ardışık bükümler çarpışma açısından kontrol edilir. Yüzey kalitesi: Görünür yüzeylerde takım izi ve film davranışı ayrıca yönetilir. Seri veya tekrarlı üretimde ilk parça kontrolü ile referans ölçüler doğrulanır; değişiklikler revizyon numarasıyla izlenir.
Hava büküm, tabana oturtma veya özel takım ihtiyacı geometri ve toleransa göre belirlenir. Çok küçük iç radyüs malzemede çatlama, çok dar V açıklığı yüksek tonaj ve iz riskini artırabilir. Delik ve kesiklerin büküm hattına uzaklığı, lif yönü ve minimum kanat boyu tasarım aşamasında kontrol edilmelidir.
Seçim yapılırken yalnız ilk satın alma bedeli dikkate alınmamalıdır. Taşıma kapasitesi, açıklık, sehim sınırı, kayma riski, drenaj veya hava geçirgenliği, temizlik yöntemi, sökülebilirlik, kaplama ömrü ve bakım erişimi toplam kullanım maliyetini belirler. Standart tablodaki değerler proje verileriyle karşılaştırılmalı; katalog değeri, yetkili mühendislik kontrolünün yerine kullanılmamalıdır.
Açı mastarı veya uygun ölçüm cihazıyla açı, kumpas/şablonla lineer ölçüler ve köşegen doğrulanır. Kritik parçalarda ilk parça onayı saklanır. Çatlak, ezilme, takım izi, burulma ve kenar dalgalanması görsel kabul ölçütleriyle birlikte kaydedilir.
Kontrol planı; malzeme kimliği, kritik ölçüler, bağlantı noktaları, kaynak görünümü, yüzey hazırlığı, kaplama bütünlüğü, etiketleme ve paketleme adımlarını kapsar. Kabul kriterleri teknik resim ve şartnamede ölçülebilir biçimde yazılmalıdır. Uygulanabilir olduğunda üretici sertifikası, kaplama raporu ve ölçüm kayıtları teslim dosyasına eklenir.
Bükümlü parçalar köşe ve yüzeyleri zarar görmeyecek desteklerle taşınmalıdır. Sonradan düzeltme gerekiyorsa kontrolsüz çekiçleme yerine teknik yöntem kullanılmalı; taşıyıcı parçadaki çatlak veya keskin kırışıklık kabul edilmeden önce mühendislik değerlendirmesi yapılmalıdır.
Periyodik kontrolde gevşek bağlantı, darbe hasarı, kaplama kaybı, keskin kenar, biriken kir, su tutma noktası ve korozyon başlangıcı aranır. Hasarlı bölgeler aynı malzeme ve koruma sistemiyle onarılmalı; taşıyıcı elemanlarda izinsiz kesme, delme veya kaynak yapılmamalıdır. Kullanım koşulu değiştiğinde yük ve güvenlik değerlendirmesi yenilenmelidir.
Projede uygulanacak mevzuat, standart ve şartname sözleşme aşamasında belirlenir. Bu sayfada anılan Onaylı proje, teknik şartname ve güncel imalat resimleri, ISO 2768 genel tolerans yaklaşımı, ISO 9013 termal kesim kalite sınıflandırması, ISO 3834 metalik malzemelerin ergitme kaynağı kalite gerekleri, ISO 12944 boya ile korozyondan koruma yaklaşımı gibi kaynaklar tasarım ekibine genel çerçeve sağlar; güncel baskı, ulusal ek, işveren şartnamesi ve yetkili mühendis onayı ayrıca kontrol edilir. Ferotan herhangi bir sertifika veya performans değerini proje belgesi olmadan varsayım olarak sunmaz.
Abkant teklifi için 3B model veya açınım, bitmiş ölçülü PDF, malzeme sınıfı, kalınlık, adet, iç radyüs, açı toleransı, yüzey beklentisi ve kaynak/montaj ilişkisi paylaşılmalıdır.
Sağlıklı teklif için kullanım amacı, proje konumu, ölçü veya keşif bilgisi, malzeme tercihi, adet/metraj, yüzey işlemi, hedef termin ve montaj kapsamı paylaşılmalıdır. Teknik resim varsa PDF ile birlikte DXF, DWG veya STEP dosyası eklenmesi; revizyon numarası ve ölçü biriminin belirtilmesi teklif süresini kısaltır.
Ölçü, kullanım amacı, malzeme ve teslim beklentinizi paylaşın; teknik ekip proje bazlı çözümü hazırlasın.
Malzeme, kalınlık, radyüs ve yöntem üzerinden açınıma uygulanır.
Malzeme partisi ve lif yönüne göre ilk parçada telafi edilir.
Kapalı geometri ve ardışık bükümler çarpışma açısından kontrol edilir.
Kapak, gövde, konsol ve muhafaza açınımları.
Delikli ve çok bükümlü montaj parçaları.
Onaylı takım ve program aynı parça ailesinde süreklilik sağlar.
Teknik teklif
Teknik resim, ölçü, metraj, kullanım koşulu ve hedef termin bilgilerini iletin. Form, kesin mühendislik hesabı yerine geçmez; uzman ekibin kapsamı doğru değerlendirmesini sağlar.
SSS
paragraph STEP geometriyi açıklar; kritik ölçü, tolerans, malzeme ve yüzey bilgisi için ölçülendirilmiş PDF de gerekir. text
paragraph Malzeme, kalınlık, lif yönü, takım ve kullanım yüküne göre üretilebilirlik kontrolüyle belirlenir. text
paragraph Film türü ve takım koşulu uygunsa yapılabilir; yapışma, yırtılma ve yüzey izi ilk parçada kontrol edilir. text
paragraph Delik uzayabilir veya şekil değiştirebilir; geometri revizyonu ya da uygun üretim sırası değerlendirilir. text
paragraph Malzeme, parça boyu, büküm sayısı, takım değişimi, tonaj, adet, tolerans ve ek kontroller fiyatı belirler. text
Teknik resim, metraj ve saha bilgilerinizi iletin; üretim, yüzey işlemi, teslim ve montaj kapsamı tek teklifte toplansın.
Zorunlu çerezler sitenin güvenli çalışmasını sağlar. Analitik ve pazarlama teknolojileri yalnızca açık izninizden sonra yüklenir.
Çerez politikasını inceleyin